

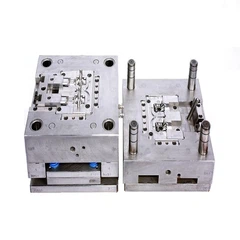

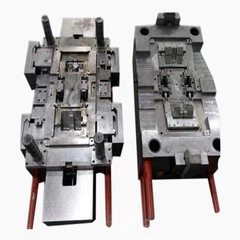

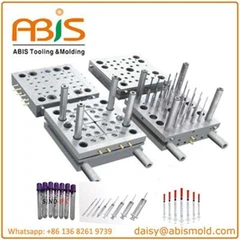

Вашият DFM отчет вероятно показва местоположенията на ежекторните щифтове. Това, което вероятно не показва, е симулация на силата на изтласкване за всеки щифт-и тази празнина е мястото, откъдето всъщност произлизат повечето разходи за скрап.
Толерантността междудупки за ежекторни щифтовеи щифтовете трябва да останат около 0,03 mm със строги изисквания за изправеност (boyanmfg.com). Това число предполага стандартСтоманени форми P20сдвоени с-закалени щифтове SKD61. Когато доставчиците използват по-мека предварително-закалена стомана, за да постигнат по-ниски ценови точки, или когато приложението изисква щифтове H13 срещу неръждаеми кухини, математиката на хлабините се променя-и не по начините, които повечето RFQ отчитат.
Задържащото налягане в диапазона от 50-70% спрямо налягането на инжектиране намалява вътрешното напрежение с до 25%, което директно се превръща в по-малко видими следи при изхвърляне. PC и PP реагират на тези корекции в противоположни посоки - това, което коригира следите върху поликарбонатен корпус, ще ги влоши върху полипропиленов контейнер. Когато стартираме DFM за aмного{0}}програма за материали, листът със спецификациите на налягането на задържане не прилича на работа с един-материал. Ако вашият доставчик цитира един и същ прозорец на процеса и за двата, това ви казва нещо за тяхната инженерна дълбочина.


Икономика на покритието на щифта по производствен обем
DLC и PVD покритията струват $200-500 на щифт с изпълнение от 3-5 дни. PVD осигурява повърхностна твърдост Rc 80-85; DLC струва повече, но се справя по-добре с абразивни стъклени материали (alcadyne.com). Въпросът за ROI зависи изцяло от вашия производствен обем.
За тиражи под 50 000 части годишно, ние считаме подобренията на покритието за лоша инвестиция за повечето геометрии. Покритието обикновено надживява проекта, което означава, че плащате за издръжливост, която няма да използвате. Над 500 000 цикъла с изисквания за повърхности от клас-A-автомобилни интериори, корпуси за потребителска електроника-периодът на изплащане се свива до 3-6 месеца чрез намален брак и по-малко спирания по време на работа.
Дълготрайността на покритието зависи повече от подготовката на повърхността на основния щифт, отколкото от самата химия на покритието. DLC слой върху лошо шлифован материал за щифтове ще се лющи в рамките на 50 000 изстрела. Виждали сме доставчици да цитират първокласни покрития на бюджетни щифтове и да го наричат надграждане.
Позициите, които предсказват бъдещ скрап
Модификацията на матрицата за отстраняване на белезите от изхвъргача-добавяне на щифтове, повторно позициониране на съществуващи-обикновено струва $500-2000 и отнема 1-3 седмици. Освен ако проблемът ви не се дължи на неравномерно охлаждане около дълбоките ребра, в който случай модификацията струва тройно и пак може да не го реши. Нова оптимизирана форма струва $5000-50,000+ с 8-16 седмици време за изпълнение.

Crescent Industries документира случай, при който aмедицинско изделиекупувачът избра офшорна форма на стойност $12 000 пред тяхната вътрешна оферта за $49 000. Офшорният инструмент пристигна със счупени ежекторни щифтове, мека стомана, която не издържа на толерантност след първоначалните изпитания, и видими заварки на разделителните повърхности. Обща цена на програмата след преработване, ускорена подмяна на инструменти и забавено представяне на FDA: $98 500 (crescentind.com). Точката на неуспех не беше цената на матрицата-а беше, че първоначалната оферта не посочва клас стомана, стандарти за материал на щифта или критерии за приемане при изпитване.
Спецификации на налягането при задържане: Числото, което ви казва всичко
Спецификациите за задържане на налягането, които обхващат 40-90% от налягането на впръскване, са функционално безсмислени-този диапазон обхваща „без контрол на процеса“ до „претоварени части“. На практика, когато предлагаме оферта за проект, нашите технологични листове показват прозорци, специфични за материала, не по-широки от 15 процентни пункта. Всичко по-широко означава, че доставчикът оставя място за отстраняване на неизправности във вашата стотинка.

Спецификациите за толерантност на дупки без съответните записи на измервания от действителни производствени форми са обещания, а не доказателства. Докладите на DFM, които споменават разположението на ежекторния щифт, но не показват изпълнението на симулацията, са упражнения с квадратчета за отметка.
Въпросите, които извеждат наяве истинска способност: Какъв е протоколът за отхвърляне, когато се появят знаци по време на-работа-коригират ли параметрите или първо ви се обаждат? Каква е честотата на смяна на щифтовете на техните форми с висок-цикл? Имат ли-вътрешни възможности за нанасяне на покрития, или възлагат външни изпълнители и добавят маркировка?
В ABIS нашият DFM анализ включвасимулация на изтласкваща силаза всяко местоположение на щифта, с диапазони на задържане на налягането, определени от семейството на материала, а не от общите прозорци. Ние поддържаме-записи за изчистване на дупки по матрица, а не по средна стойност на съоръжението. Ако сравнявате оферти за леене под налягане и искате да видите как всъщност изглежда тази документация, донесете DFM отчета на текущия си доставчик-ние ще го прегледаме с вас и ще ви покажем къде обикновено се крият пропуските.