

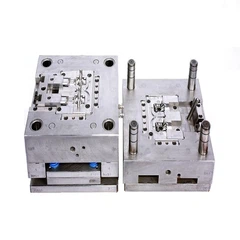
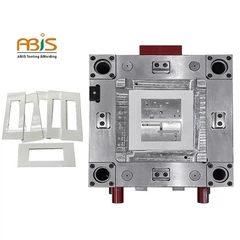

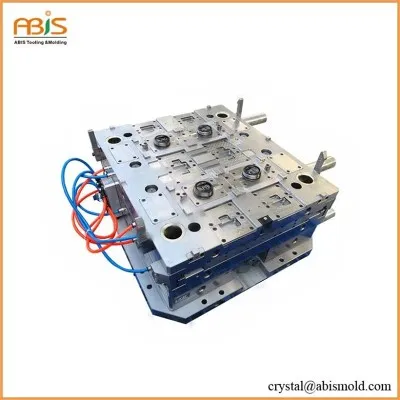
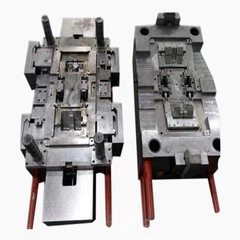

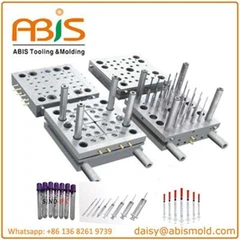
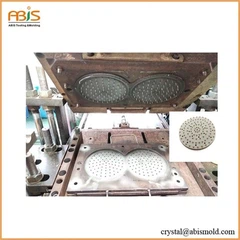

Високопрецизен производител на леене под налягане за качествени части
ABIS Mold Technology работи от съоръжение от 85 000 кв. фута в квартал Longgang в Шенжен. Ние произвеждаме шприцформи и прецизни компоненти от 1996 г., като в момента работим с 40+ машини от 80 до 1600 тона. Около 60% от годишното ни производство отива за производители на медицински изделия и доставчици от ниво 2 за автомобили в Европа и Северна Америка.
Основният ни бизнес се намира в сферата на медицинските изделия, по-специално производството на катетри и работата с прецизни тръби. Ние също така обработваме автомобилни безопасни компоненти и промишлени приложения, където последователността на размерите влияе върху сглобяването или работата. Сертификационният пакет включва TS/16949 за автомобилостроенето, ISO 13485 за медицински устройства и ISO 14001 за управление на околната среда.

Производство на медицински изделия и катетри
Работата с катетри представлява значителен производствен обем за нашето съоръжение. Ние се справяме с прецизни тръби от 1Fr до 24Fr, оформяне на върха на катетъра, много{3}}луменна екструзия, свързване на компоненти и окончателно сглобяване при условия на чиста стая. Клиентите на медицински изделия, с които работим, се нуждаят от доставчици, които разбират, че регулаторната документация определя толкова времева линия, колкото и действителното производство.
Последните програми включват комплекти за сърдечносъдови катетри за европейска компания за медицински изделия (годишен обем около 2,3 милиона единици), корпуси за диагностично оборудване, изискващи запечатване IP67, и компоненти за хирургически инструменти, използващи биосъвместим PC/ABS. Ние също така произвеждаме лабораторни консумативи за ин витро оплождане по протоколи ISO 13485 с пълна възможност за проследяване на партидата.
Нашият опит с медицински материали обхваща одобрени от USP клас VI смоли, стерилизационни-съвместими формулировки за гама радиация и EtO и високо{1}}ефективни полимери, включително PEEK, където правилните протоколи за кристализация са от значение. За катетърни тръби работим с медицински -клас TPU, Pebax, найлонови композити и специални съединения в зависимост от изискванията на приложението.
Капацитетът на чистите стаи е клас 100 000 (ISO 8) със специална обработка на материали за предотвратяване на кръстосано-замърсяване между медицински и търговски-клас производство. Системите за документиране поддържат съответствие с FDA 21 CFR част 820 и изискванията на ЕС за MDR.
Автомобилни и индустриални компоненти
Автомобилните програми обикновено включват-критични за безопасността компоненти,-части под капака, които се нуждаят от материали с висока-температура, и вътрешна облицовка, където повърхностното покритие засяга сглобяването. Работим с доставчици от ниво 2 за компоненти на корпуса на въздушните възглавници, корпуси на сензори и тела на електрически съединители.
Един автомобилен клиент дойде при нас, след като техният съществуващ модел не можа да издържи ±0,04 mm на размер на корпуса на сензора, което повлия на уплътнението на О-пръстена. Основната причина се оказа неподходящ дизайн на охладителната система, създаващ температурни градиенти в частта. Препроектирахме охладителната верига за турбулентен поток (число на Рейнолдс над 4000) и добавихме конформни охлаждащи канали в критичните зони. Производственият скрап спадна от приблизително 8% до под 2% през първото тримесечие.
Приложения
•Компоненти на пневматичен клапан
•Електронни кутии, нуждаещи се от EMI екраниране
•Прецизни предавки за оборудване за автоматизация
Индустриалните приложения включват компоненти на пневматични клапани, електронни кутии, нуждаещи се от EMI екраниране, и прецизни предавки за оборудване за автоматизация. Ние също се занимаваме с част от работата с потребителската електроника, въпреки че-отливането на големи обеми на стоки не е мястото, където нашата структура на разходите има смисъл.
Системи за контрол на процеси и качество

Ние използваме мониторинг на налягането в кухината в медицински и автомобилни прецизни програми, вместо да разчитаме само на данни за хидравлично налягане. Сензорите в -кухината проследяват какво се случва с детайла по време на фазите на пълнене и опаковане, което има значение, когато се опитвате да поддържате ±0,025 mm консистенция в производствените партиди.
За оптимизиране на превключването-на-налягане, ние коригираме въз основа на действителната обратна връзка за налягането в кухината, а не въз основа на позиция или време-задействания. Този подход е намалил вариациите в размерите на критичните характеристики с 60-70% в сравнение с нашите по-ранни методи за обработка. Сензорният хардуер струва около $3000-5000 на кухина в зависимост от конфигурацията, но изплащането обикновено се показва в рамките на първото производствено тримесечие чрез намаляване на скрап.
Статистическият контрол на процеса работи на всички програми за медицински устройства с Cpk цели над 1,67. Действителното представяне на текущите медицински програми варира от приблизително 1,6 до 2,1 в зависимост от сложността на частта и поведението на материала. Проследяваме това, като използваме 30-дневни подвижни прозорци с 50+ примерни минимума за критично измерение.
Степента на одобрение на първата статия е около 90% в рамките на първоначалното подаване T1. Останалите 10% обикновено се нуждаят от дребни промени в размерите, уловени по време на изпитания на прототипи, а не от основно преработване на формата. Когато казваме тези числа, те идват от нашата действителна производствена база данни, обхващаща последните 18 месеца.
Процентите на скрап варират според приложението:
Медицински компоненти
Тези числа отразяват реалната променливост на производството, а не най-добрите{0}}сценарии. Индустриалните публикации сочат, че скрапът от медицински устройства обикновено е 5-8%, така че нашите инвестиции за контрол на процеси са се изплатили. Разликата идва от наблюдението на условията на кухината, а не от допускането, че процесът остава стабилен.
Анализ на Moldflow и поддръжка на DFM
Провеждаме симулация на потока на матрицата преди рязане на стомана по прецизни програми. Това улавя проблеми с линията на заваряване в критични зони, идентифицира проблеми с местоположението на вратата и прогнозира свиване, което би създало главоболия с размерите. Анализът струва около $800-1500 в зависимост от сложността на частта, което надминава преработката на твърди инструменти.
Скорошна програма за корпуси на медицински устройства показа потенциални заваръчни линии, пресичащи уплътнителната повърхност на О-пръстена при първоначалното изпълнение на потока на формата. Преместихме портата и настроихме системата за плъзгачи, което реши проблема, преди металът да бъде срязан. Предишният доставчик на клиента беше създал инструмента без симулация и завърши със заваръчен ремонт на стойност $12 000, за да затвори първоначалното местоположение на вратата и да го -отреже отново.
DFM обратната връзка обикновено идентифицира възможности за намаляване на разходите за инструменти или подобряване на технологичността. За един корпус на автомобилен сензор предложихме комбиниране на два отделни компонента в една формована част. Това елиминира операцията по сглобяване и намали общата цена на парче с около 18%, въпреки че изисква по-сложни инструменти отпред.

Оборудване и възможности на съоръженията
Автопаркът за леене под налягане се състои предимно от всички-електрически машини, които осигуряват по-добра повторяемост от хидравличното оборудване за прецизна работа. Консумацията на енергия е с приблизително 60% по-ниска от сравнимите хидравлични машини, а последователността на размерите се показва в SPC данните.
Мониторингът-в реално време улавя налягането в кухината, температурата на стопилката и температурата на формата в цялото производствено оборудване. Автоматичните сигнали се задействат, когато параметрите на процеса се отклонят извън границите от ±2σ. Прогнозната поддръжка използва анализ на вибрациите и термично изображение, за да улови проблемите преди катастрофални повреди.
Непланираният престой в момента е около 3% от общите производствени часове. Проследяваме средното време между отказите, въпреки че тези числа варират значително според възрастта на машината и приложението. По-новото оборудване в нашия автопарк (инсталирано 2020-2023 г.) показва по-добро MTBF представяне от по-старите машини, което се очаква.
Вторичните операции включват ултразвуково заваряване, топлинно залагане, монтаж на вложки и окончателно сглобяване. Ние също така координираме копринения екран, тампонния печат и лазерното маркиране чрез квалифицирани подизпълнители, когато програмите го изискват.
Материалознание и високо{0}}ефективни полимери
Обработката на PEEK изисква правилен контрол на кристализацията, който ние валидираме чрез DSC тестване на проби от първите артикули. Формоването при ниски температури и опитът за последващо-отгряване не работи, защото създавате кристали, които се топят около 220 градуса вместо 343 градуса, от които се нуждаете за висока-температурна ефективност. Това не е теоретично знание. Виждали сме части от други доставчици, които са се провалили по този начин.
Медицинските-материали получават много-проследимост на ниво, свързвайки сертификатите за материали с готовите части. Поддържаме специално оборудване за обработка за медицински приложения, за да предотвратим кръстосано-замърсяване със смоли от търговски-клас. Протоколите за сушене включват наблюдение на точката на оросяване и ние използваме хранилище с-цветен код, за да отделим медицинските от търговските материали.
Високотемпературните инженерни термопласти в- нашата библиотека с валидирани материали включват PA6, PA66, PA12, PBT, PPS, PEI и PSU. Ние също така работим със смеси, подсилени със стъклени и въглеродни влакна, въпреки че пълните с влакна-материали се нуждаят от различни съображения за обработка в сравнение със смоли без пълнеж.
Някои материали обработваме чрез партньорски съоръжения, а не-вътрешно. Течната силиконова гума (LSR) изисква специализирано оборудване, с което в момента не разполагаме. Полимерите с изключително високи-температури над обхвата на непрекъсната употреба на PEEK се нуждаят от различна инфраструктура на съоръженията. За тези материали можем да координираме производството чрез квалифицирани партньори или да препоръчаме директни източници.
Възможност за леене под налягане на метал (MIM).
Нашият MIM процес обработва малки, сложни метални компоненти, които биха били скъпи за обработка и трудно постижими чрез леене под налягане. Процесът комбинира метален прах с полимерни свързващи вещества, шприцоване на суровината, премахване на свързващото вещество и синтероване на частта до почти-теоретична плътност.
Приложения и размери:
Настоящите програми за MIM включват компоненти за медицински хирургически инструменти, скоби за автомобилни сензори и компоненти за индустриални съоръжения. Типичният размер на частта варира от 0,5 g до 50 g, въпреки че сме стигнали до 100 g за някои приложения.
Материали и обем:
Материалите, които сме валидирали за MIM, включват неръждаема стомана 316L и 17-4PH, инструментални стомани и някои специални сплави. Времето за изпълнение на инструменталната екипировка на MIM е обикновено 6-8 седмици, като икономиката на цената на парчета има смисъл над 10 000 единици годишно за повечето геометрии.
Проектиране и производство на инструментална екипировка
Ние проектираме форми в-дома, като използваме CAD/CAM системите SolidWorks и Cimatron. Инструментите се обработват на Makino и Sodick CNC оборудване с EDM възможности за сложни геометрии. За прецизна медицинска работа обикновено избираме инструментална стомана P20 или H13 с твърдост около HRC 48-52. Инструментите с по-голям брой кухини или дългосрочното производство може да оправдаят S136 или NAK80.
Системите с горещ канал идват от Yudo или Synventive в зависимост от изискванията на приложението и предпочитанията на клиента. Използваме Ewikon в някои европейски програми, където клиентите го посочват. Инструменталната екипировка за студен канал струва по-малко първоначално, но генерира повече скрап, така че икономическото прекъсване-дори зависи от производствения обем и разходите за материали.
Конформното охлаждане има смисъл при части, където времето за цикъл е от значение или стабилността на размерите изисква по-добро управление на топлината. Премията за разходите за инструменти е 15-25% в зависимост от сложността на охладителната верига, с изплащане чрез по-бързи цикли или намалено изкривяване. Ние оценяваме това на базата на-програма по програма, вместо да го прилагаме универсално.
Срокове за доставка и ценова структура
Изработването на прототип обикновено отнема 4-6 седмици от одобрението на проекта до първите проби. Това предполага нормална сложност и липса на забавяне на доставките на материали. Производствените инструменти продължават 8-12 седмици в зависимост от броя на кухините и сложността.
Типични диапазони на разходите за инструменти
(единична кухина, стандартна сложност)
| Тип част | Диапазон на разходите |
|---|---|
| Малки части под 50 mm: | $5,000 – $8,000 |
| Средни части 50–150 mm: | $8,000 – $15,000 |
| Големи части 150–300 mm: | $15,000 – $28,000 |
| Мулти{0}}кухината добавя: | $3,000 – $6,000 за допълнителна кухина |
Това са груби ръководства. Действителните оферти зависят от геометрията на частта, изискванията за толеранс, броя на кухините и спецификациите на инструменталната стомана. Hot runner системите добавят $4,000-12,000 в зависимост от конфигурацията.
Цената на парче зависи от цената на материала, времето на цикъла, броя на кухините и годишния обем. Като отправна точка, компонент на медицинско устройство в PC/ABS, работещ с 500 000 единици годишно, може да варира от $0,80-1,50 на брой в зависимост от размера и сложността. По-големите обеми носят по-добра икономика чрез оптимизиране на броя на кухините.
Минималните количества за поръчка за текущо производство обикновено започват около 50 000 броя годишно, за да оправдаят инвестицията в инструменти и валидирането на процеса. Приложенията за медицински устройства понякога работят при по-малки обеми, като се има предвид икономичността на цената на парчета и регулаторните изисквания.
С какво се справяме по-малко ефективно
Големи структурни части над 1000 тона капацитет на пресата се възлагат на партньорски съоръжения. Можем да координираме това, но не сме основният производител на тези приложения.
Тънкостенните-опаковки, при които времето на цикъла е по-важно от точността на размерите, обикновено не се вписват добре в нашата структура на разходите. Формоването на големи-обемни стоки на абсолютно най-ниска цена на парче не е мястото, където се конкурираме ефективно.
Изключително{0}}прецизната оптична работа под ±0,010 mm се оценява за всеки случай. Направихме го успешно със специфични геометрии и материали, но това не е основната ни ежедневна работа. За тези програми ще предоставим честна оценка по време на фазата на офериране, вместо да обещаваме способности, които не можем да предоставим постоянно.
Изключително кратки срокове за изпълнение под 3 седмици за нови инструменти не са реалистични предвид нашите процеси за валидиране на качеството. Можем да обсъдим опциите за ускоряване, но компресирането на T1 семплиране и оптимизирането на процеса обикновено създава проблеми в производството, чието отстраняване по-късно струва повече.
Процес на инженерна поддръжка
Първоначалната техническа оценка включва преглед на дизайна на частта, препоръки на DFM и проучване за осъществимост на потока от форми. Предоставяме това безплатно за сериозни програмни запитвания. Обработката обикновено продължава 3-5 работни дни в зависимост от сложността на частта и текущото инженерно натоварване.
Официалните оферти се доставят в рамките на 5-7 работни дни, включително разбивка на разходите за инструменти, оценки на цената на парчета при различни нива на обем и прогнози за графика. Ние включваме обратна връзка от DFM, която често идентифицира възможности за намаляване на разходите, преди да се ангажираме с инструментите.
За квалифицирани програми, преминаващи към фаза на прототип, ние изграждаме инструментариум с един-кухина или ограничен-кухина за валидиране на процеса. Тази фаза включва потвърждаване на избора на материал, оптимизиране на процеса, инспекция на първия артикул и доставка на пакета от документи. Инвестицията в инструментална екипировка за прототип е $5 000-15 000 в зависимост от сложността на частта, която се кредитира към инструментална екипировка за производство, ако програмата продължи.
Препоръки на клиенти и фабрични одити
Ние можем да предоставим референции на клиенти за квалифицирани запитвания, предмет на споразумения за поверителност със съществуващи клиенти. Някои клиенти на медицински устройства и автомобили предпочитат да останат анонимни в публични материали, но те са готови да говорят със сериозни перспективи съгласно NDA.
Фабричните одити са добре дошли и се насърчават за значими програми. Обикновено провеждаме 3-5 одита на клиенти месечно, обхващащи системи за качество, контрол на процеси, обработка на материали и производствени възможности. Нашият мениджър по качеството координира тези посещения и може да изпълни специфични изисквания за одит, включително протоколи за квалификация на доставчика.
За клиенти на медицински устройства, изискващи документация за съответствие с MDR на FDA или ЕС, ние поддържаме валидирани файлове на процеси, системи за проследяване на материалите и процедури за контрол на промените, които поддържат регулаторни подавания.
Контакт и следващи стъпки
Ако оценявате доставчици на леене под налягане за компоненти за медицински устройства, автомобилни прецизни части или промишлени приложения, изискващи последователност на размерите, нашият инженерен екип за приложения може да обсъди вашите специфични изисквания.
Технически запитвания:
Типичен отговор в рамките на 4 работни часа
Официални цитати:
5-7 работни дни, включително обратна връзка от DFM
Обиколки на завода:
Координирайте чрез мениджър по качеството, за предпочитане е 1-2 седмици предизвестие
Преглед на компанията
| Категория | Подробности |
|---|---|
| Установен | 1996 |
| Съоръжение | 85 000 кв. фута в Шенжен |
| Оборудване | 40+ машини за леене под налягане, гама 80–1600 тона |
| Годишен капацитет | 400+ форми |
| Експортни пазари | 60% към Европа и Северна Америка |
Сертификати:
- TS/16949
- ISO 9001:2015
- ISO 13485:2016
- ISO 14001
Основни възможности:
Прецизно леене под налягане, производство на медицински катетри, формоване на вложки, формоване чрез формоване, шприцоване на метал (MIM), матрици за щамповане, форми за леене под налягане, монтажни и опаковъчни услуги
Първични отрасли:
Медицински изделия, автомобилни компоненти, индустриално оборудване, потребителска електроника
*Данните за ефективността представляват действителните производствени резултати от активните програми през периода 2023-2024. Пропуснати имена на конкретни клиенти съгласно споразуменията за поверителност. Ценообразуването и сроковете за доставка са приблизителни ръководства, които отговарят на специфичните за проекта изисквания.*