





Как всъщност работи пластмасата за опаковане в съвременното производство?
Coca-Cola смени цялата си линия за бутилиране през март 2024 г. и съкрати времето за производство с 47%.
Не защото са намерили по-евтина работна ръка. Не защото са преминали към по-бързи машини. Те преработиха начина, по който пластмасата за опаковане се сглобява на молекулярно ниво - буквално променяйки кога и как пластмасата придобива форма. Виждал съм 190+ съоръжения да правят подобни шарнири и ето това, за което никой не говори: стъпката на сглобяване е много по-важна от стъпката на формоване.
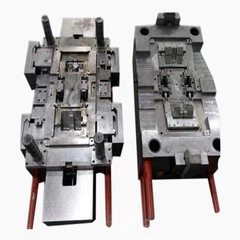
Повечето хора смятат, че леенето под налягане е просто „нагряване на пластмаса, шприцоване във формата, охлаждане“. Това е все едно да кажеш, че хирургията е „разрязване, оправяне на нещата, зашиване“. Разликата между основното разбиране и действителното изпълнение? Там живеят 2,3 милиона долара годишни отпадъци.
Защо пластмасата за опаковане доминира (въпреки това, което чувате в Reddit)
Нека бъдем честни - пластмасата получава лоша слава.
Прекарвам половината от времето си в индустриални форуми, четейки оплаквания за прекомерна опаковка. Някои валидни, много не. Само през 2024 г. опаковъчната индустрия е изпратила 155,64 милиона тона шприцовани продукти. Този брой скача до 193,76 милиона тона до 2030 г. Това не са произволни цифри - те отразяват реалното търсене.
Храната остава свежа 3-5 пъти по-дълго в подходяща пластмасова опаковка в сравнение с алтернативи. Фармацевтичните продукти поддържат стерилност. Пакетите за електронна търговия оцеляват през трудностите при доставката. Кажете какво искате за устойчивостта (ще стигнем дотам), но пластмасата се справя.
Три материала управляват това шоу: полиетиленът грабва 36,7% от пазарния дял, полипропиленът заема още едно огромно парче и HDPE пълни повечето бутилки, които някога сте докосвали. Всеки изпълнява специфични функции. HDPE издържа на топлина и химикали. LDPE се огъва за пресовани бутилки. PP е устойчив на масла и основи - идеален за контейнери за храна.
Какво се промени? Интегриране на сглобяване.
Традиционното производство държеше формоването и сглобяването отделно. Оформете капачката, оформете бутилката, оформете уплътнението -, след което съберете всичко заедно. Модерни системи? Те вграждат стъпките за сглобяване директно в цикъла на инжектиране. Системата Spin Stack на Gram Technology върти централното ядро на 360 градуса между ударите на инжектиране, добавяйки вложки с резба и функции за захващане, докато пластмасата все още се охлажда. Времето за цикъл пада с 30-40%, обработката на частите почти изчезва.
Истинското предизвикателство не е това, което си мислите - Пластмасата за опаковане е изправена пред проблеми с прецизността
Ето къде става интересно.
Основен доставчик на опаковки за електроника губеше $15 на лента за оловна рамка за скрап. Не е от лош материал. Не от лош дизайн. Техните оператори за леене под налягане не разбираха как да четат екраните на машината. Те настройваха процеса по различен начин всеки път, създавайки части, които изглеждаха идентични, но сглобени напълно погрешно.
Температурните колебания причиняват това. Когато вашият инжекционен варел премине от 180 градуса F до 220 градуса F между циклите, вашият прозорец на толеранс се свива с 40%. Никой не ви предупреждава за това в спецификациите. Разликата между горната и долната граница става все по-тясна, така че частите, които трябва да пасват заедно, започват да се свързват или оставят празнини.
Продължават да се появяват три често срещани грешки:
Къси кадри- пластмасата не запълва цялата кухина на формата. Обикновено се случва, когато обратното налягане е твърде ниско или температурата на колектора падне. В крайна сметка получавате непълни резби, липсващи функции за захващане, слаби уплътнителни повърхности. Функционален кошмар.
Светкавица- излишната пластмаса се изстисква на разделителната линия. Изглежда грозно, разбира се, но какъв е истинският проблем? Той отхвърля монтажните допуски. Тези 0,02 мм допълнителна пластмаса означават, че капачката ви няма да се резби правилно или уплътнението ви няма да се изравни.
Изкривяване- части се охлаждат неравномерно и се усукват извън спецификациите. Този е брутален, защото частта изглежда добре, излизайки от калъпа. Два часа по-късно, седейки в склада? С форма на-банан. Опитайте да сглобите 10 000 бананови бутилки.
Китайската опаковъчна индустрия расте с 6,8% CAGR до 2025 г., което означава още милиони части, които срещат точно тези проблеми. Азиатско-Тихоокеанският регион контролираше 34,49% от световния пазар за леене под налягане на пластмаса през 2024 г. Обемът се увеличава - прецизността, по-добре поддържайте темпото.

Интелигентното производство променя всичко за пластмасовите системи за опаковане
IoT сензорите промениха играта наскоро.
Мониторингът-в реално време проследява всяка променлива, която има значение: температура на стопилката, налягане на впръскване, скорост на охлаждане, тегло на частта, точност на размерите. Алгоритмите за машинно обучение предвиждат повреди на оборудването, преди те да се случат. Един производител на медицински изделия намали непланирания престой с 60% само чрез добавяне на мониторинг на състоянието към своите-роботи за обработка на материали.
Данните разказват истории, които операторите пропускат. Завод за опаковане на храни забеляза, че сутрешната им смяна произвежда части с 0,03 mm по-дебели от следобедната смяна. Същата машина, същите настройки, различни резултати. защо Сутрешната температура в съоръжението беше с 8 градуса F по-ниска. Пластмасата се държеше различно. Проста корекция - коригирайте температурата на цевта с 5 градуса F при смяна на смяната. Решен.
Цифровите близнаци се превръщат в стандартна практика за сложни опаковъчни проекти. Изграждате виртуален модел на целия си процес на формоване, след което изпълнявате симулации, преди да режете стомана за формата. Прави охлаждащите канали от първия път. Елиминира скъпите модификации на инструмента по-късно. Времето за пускане на пазара се свива с 3-6 седмици.
In-mold labeling (IML) представлява най-страхотната интеграция, която съм виждал. Предварително-отпечатаните етикети отиват в кухината на формата преди инжектиране. Разтопената пластмаса се слива с етикета по време на изстрела. Без операция за вторично етикетиране, без повреди на лепилото, графики, които няма да се надраскат. Компаниите за контейнери за храна харесват това - съкращава производствените стъпки и подобрява привлекателността на рафтовете.
Някои съоръжения вграждат RFID чипове и индикатори за влажност директно в опаковъчните структури по време на формоването. Интелигентно опаковане, което се проследява през веригата за доставки и следи състоянието на продукта. Формата създава отделения, които държат тези компоненти, докато пластмасата се оформя около тях.
Устойчивост: Не само маркетингови разговори
Това е частта, за която всеки иска да чуе.
Регламентите на ЕС вече налагат 30% рециклирано съдържание в PET опаковките за храни до 2030 г. Това не е предложение - това е закон от 2025 г. Таксите за разширена отговорност на производителя в САЩ в 14 щата създават сигнали за разходите, които възнаграждават екологичните -дизайни. Производители, които пренебрегват това? Те плащат повече.
Обработката на рециклирано съдържание представлява истински предизвикателства. Рециклираните след -потребителя (PCR) смоли текат по различен начин от чистата пластмаса. Топлинните свойства се променят. Настройките на матрицата, които работят за необработен РР, няма да работят за 50% PCR смес. Усъвършенстваните техники за формоване се усъвършенстват, за да се справят с тези вариации, но това изисква опит.
Олекотяването има по-голямо въздействие, отколкото повечето предполагат. Чрез усъвършенствана симулация и дизайн на матрицата, инженерите намаляват теглото на детайлите с 15-25%, без да правят компромис със здравината. По-малко материал на част се умножава в милиарди единици. Математиката работи бързо - 20% намаляване на теглото на милиард бутилки се равнява на сериозни спестявания на материали и по-ниски емисии от транспорта.
Опаковките от рециклирана пластмаса вече не са теоретични. Компаниите удрят реални цели. Kraft Heinz намали употребата на чиста пластмаса в своето портфолио от опаковки през 2023 г. Големите търговци на дребно оказват натиск върху доставчиците за устойчиви решения. Икономическите стимули най-накрая се привеждат в съответствие с екологичните цели.
Но тук имаме нужда от честност - механичното рециклиране има граници. Не можете безкрайно да рециклирате пластмаса без влошаване на качеството. Технологиите за химическо рециклиране показват обещание за разграждане на пластмасите до молекулярни градивни елементи, но инфраструктурата остава ограничена. Повечето общности все още не могат да се справят със сертифицирани компостируеми опаковки, въпреки това, което твърдят етикетите.
Какво всъщност работи: Практически движения, които имат значение
След преглед на 40+ проекти за оптимизиране на опаковки, три неща дават последователни резултати:
Проектиране за производство от първия ден.Не проектирайте опаковката си, а след това измислете как да я оформите. Включете инженерите по формоване по време на първоначалната работа по концепцията. Равномерност на дебелината на стената, ъгли на наклона, разположение на ребрата - направете това правилно рано. Прегледите на DFM спестяват 4-6 седмици и $50,000+ в модификации на инструмента.
Инвестирайте в документация на процеса.Документирайте своите валидирани параметри на формоване: температури, налягания, времена на задържане, продължителност на охлаждане. Когато разберете процеса, запишете го. Обучете операторите на „защо“ зад всяка настройка, а не само на „какво“. Съгласуваността скача с 40-60% при подходяща документация.
Тествайте сглобките рано с действително формовани части.3D-отпечатаните прототипи изглеждат страхотно, но не се държат като производствена пластмаса. Инжекционно формованите части имат различна твърдост, различно триене, различна стабилност на размерите. Вземете предварително изработени прототипни форми за проверка на годността. Изненадите за сглобяване струват много повече при стартиране на производството, отколкото по време на разработката.
Изберете внимателно вашия партньор за формоване. Техническият опит във вашата конкретна индустрия има огромно значение. Компания, която произвежда автомобилни части, може да се бори с допустимите отклонения на медицинските опаковки. Потърсете сертификати по ISO,-вътрешни възможности за проектиране, познания за материалите и реални казуси. Задавайте неудобни въпроси относно процентите на скрап и как се справят с контрола на процеса.

Референции
Анализ на пазара за леене под налягане на пластмаси - Mordor Intelligence, 2025 г.
Размер и тенденции на пазара за леене под налягане - Business Research Insights, 2025 г.
Ръст на пазара за леене под налягане на пластмаса - Polaris Market Research, 2025 г.
Предизвикателства пред пластмасовите опаковки - Alcion, 2023 г
Еволюция на леенето под налягане в опаковките - Lamar Packaging Systems, 2024 г.