

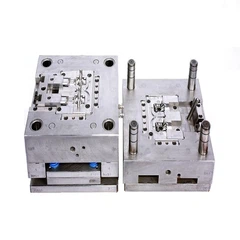

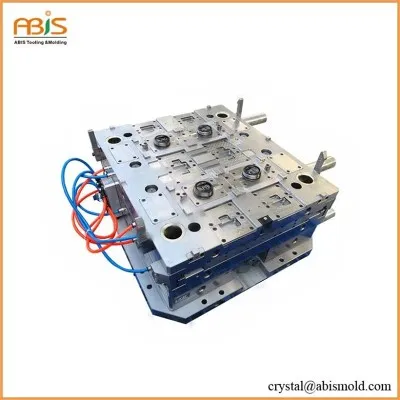
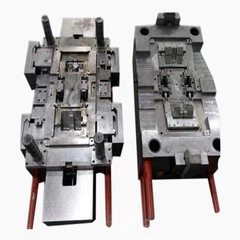
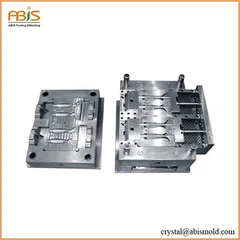


Инжекционното формоване стои като един от най -критичните производствени процеси в съвременната индустрия, сЧасти за инжекционно формоване на формингСлужи като гръбнак на тази сложна операция . Разбирането на тези компоненти е от съществено значение за производителите, инженерите и професионалистите за контрол на качеството, които изискват прецизност и ефективност в производствените си линии .
Сложността на системите за леене на инжектиране изисква цялостно разбиране на ролята, характеристиките и параметрите на производителността на всеки компонент .
Разбиране на основната структура на части от формоване на инжектиране
1. Основни компоненти на плесен и техните характеристики
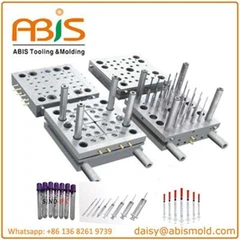
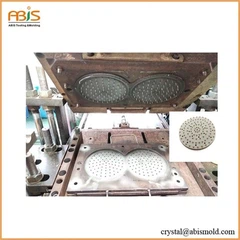
Основата на всяка операция за формоване на инжектиране разчита на внимателно проектиранаЧасти за инжекционно формоване на формингthat work in perfect harmony. The cavity plate represents the heart of the system, featuring precisely machined surfaces that define the final product's geometry ⚙️. These plates undergo rigorous heat treatment processes to achieve optimal hardness levels, typically ranging from 52-58 HRC for standard applications.
Основните щифтове представляват друга критична категория наЧасти за инжекционно формоване на форминг, отговорен за създаването на вътрешни характеристики и подбивания в формовани продукти . Тези компоненти изискват изключителна точност на размерите, често поддържайки допустими отклонения в рамките на ± 0 . 002 инча . Изискванията за покритие на повърхността за основни пинове обикновено определят стойностите на RAIN под 0,2 микрометри, които осигуряват гладко част от частта на частта.
2. Усъвършенствани системи за изхвърляне и интеграция на компоненти
Изхвърлящите щифтове представляват сложниЧасти за инжекционно формоване на формингкоито улесняват премахването на гладкото част от кухината на плесен . Съвременните системи за изхвърляне включват механизми за променлива сила, което позволява на операторите да регулират налягането на изхвърляне въз основа на геометрията на частта и характеристиките на материала 🔧 . Стратегическото поставяне на тези пинове следва инженерни принципи, които свеждат до минимум концентрацията на напрежение
Върнете щифтовете работят съвместно с изхвърлящите щифтове, създавайки синхронизирана система, която поддържа последователно затваряне на плесен . тезиЧасти за инжекционно формоване на формингФункционални прецизни повърхности и специализирани покрития, които намаляват триенето и удължават оперативния живот . Интеграцията на азотните газови извори в съвременните системи осигурява постоянна сила на изхвърляне през целия производствен цикъл .
Характеристики на материалите и ефективността
3. стоманени степени и протоколи за обработка на топлината
Изборът на подходящи стоманени степени заЧасти за инжекционно формоване на формингДиректно въздейства върху работата на плесен, дълголетието и качеството на продукта . P20 стоманата представлява индустриалния стандарт за основите на плесени, предлагайки отлична обработка и умерени нива на твърдост . Този материал претърпява предварително обширни процедури, които постигат 28-32 HRC, осигурявайки оптимален баланс между работоспособност и ренсия .
H13 инструментална стомана служи като предпочитан избор за високоефективна ефективностЧасти за инжекционно формоване на формингподложени на екстремно термично колоездене . Свойствата на превъзходните горещи твърди твърди твърди твърди твърди твърди твърди твърди, правят идеални за приложения, включващи инженерни пластмаси и условия за обработка на високотемператури ., като поддържат процесите на задържане, може да постигнат 48-52 HRC, като поддържат отлични характеристики на здравина .
| Стоманена степен | Твърда (HRC) | Приложения | Топлинна проводимост |
|---|---|---|---|
| P20 | 28-32 | Стандартни форми | 29 w/mk |
| H13 | 48-52 | Приложения с висока температура | 24.3 w/mk |
| S7 | 54-58 | Прецизни компоненти | 20.1 w/mk |
| Nak80 | 37-43 | Части за огледално покритие | 19.2 w/mk |
4. Технологии за повърхностно инженерство и покритие
Усъвършенствани повърхностни обработки заЧасти за инжекционно формоване на формингДали революционизира изискванията за производителност и поддръжка на плесен . Покритията на физическото изпаряване (PVD) осигуряват изключителна устойчивост на износване, като същевременно поддържат точността на размерите в допустимите за микрона . тези покрития, обикновено титаниев нитрид или хром нитрид, създайте ултра-hard повърхности, които се противопоставят
Диамантените въглеродни (DLC) покрития представляват авангардна технология за премияЧасти за инжекционно формоване на формингПриложения . Тези покрития предлагат забележителни трибологични свойства, намалявайки коефициентите на триене до 0 {. 1, като същевременно осигуряват изключителна химическа инертност 💎 . Прилагането на DLC покрития удължава живота на плесени чрез 300-500% в деклариращи производствени среди.

Проектиране на охладителна система и термично управление
5. Архитектура на конформния охлаждащ канал
Революционни напредъци вЧасти за инжекционно формоване на формингdesign have introduced conformal cooling channels that follow the contours of molded parts. These sophisticated cooling systems, manufactured through additive manufacturing techniques, provide uniform temperature distribution and significantly reduce cycle times. The implementation of conformal cooling can decrease cooling time by 20-40% compared to conventional straight-line cooling channels.
Топлинната ефективност на тези напредналиЧасти за инжекционно формоване на формингЗависи от изчисленията на точните дебити и оптимизацията на температурата на охлаждащата течност . анализ на изчислителната динамика на течността (CFD) ръководи процеса на проектиране, като гарантира оптимални коефициенти на топлопреминаване, като същевременно свежда до минимум спада на налягането през охлаждащата верига ❄ .
| Метод на охлаждане | Намаляване на времето за цикъл | Температурна равномерност | Разходи за изпълнение |
|---|---|---|---|
| Конвенционални | Базова линия | ± 5 градуса вариация | Ниско |
| Конформален | 20-40% | ± 2 градуса вариация | Високо |
| Хибрид | 15-25% | ± 3 градуса вариация | Среден |
6. Термични баланси и стратегии за разсейване на топлина
Ефективно термично управление вЧасти за инжекционно формоване на формингИзисква сложно разбиране на принципите на топлопреминаване и термичните свойства на материала . Топлинната маса на компонентите на плесен влияе върху стабилността на температурата по време на производствените цикли, като по -големите топлинни маси осигуряват по -добро регулиране на температурата, но изисква по -дълги времена за стартиране .
Топлинните тръби представляват иновативни решения за предизвикателни ситуации с термично управление вЧасти за инжекционно формоване на форминг. Тези пасивни устройства за пренос на топлина могат да транспортират топлина с термични проводимост 100-1000 пъти по -големи от твърдата мед, като позволяват прецизен контрол на температурата в области, където конвенционалните канали за охлаждане не могат да достигнат .
Прецизно производство и осигуряване на качеството
7. Допустими отклонения към обработката и изисквания за покритие на повърхността
Производството на висока точностЧасти за инжекционно формоване на формингdemands advanced machining capabilities and stringent quality control protocols. Five-axis CNC machining centers enable the production of complex geometries while maintaining tight tolerances across multiple features. Position tolerances of ±0.005mm are routinely achieved on critical dimensions that affect part quality and mold function.
Спецификации на повърхността на повърхността заЧасти за инжекционно формоване на формингварират значително в зависимост от функционалните изисквания и естетическите съображения . повърхности с огледало, постигане на стойности на RA под 0 . 025 Микрометри, изискват специализирани техники за полиране и диамантени пастови съединения .}} тези ултра натъпкани повърхности MIGRICTS по време на част от части от частта. Тези ултра натъпкани повърхности MIGRICE по време на част от частта по време на частта.
8. Метрология и протоколи за проверка
Координатни измервателни машини (CMM), оборудвани със сонди за сондиране и оптични сканиращи системи, осигуряват цялостна проверка на размерите заЧасти за инжекционно формоване на форминг. Тези сложни измервателни системи могат да открият отклонения до 0 . 001mm, като се гарантира, че произведените компоненти отговарят на строгите изисквания за спецификация.
Методологиите за контрол на статистическите процеси (SPC) ръководят процеса на осигуряване на качеството заЧасти за инжекционно формоване на формингПроизводство . Контролните диаграми Проследяват критичните размери и параметрите на повърхностното покритие, като позволяват стратегии за прогнозна поддръжка, които предотвратяват проблеми с качеството, преди да повлияят на производството .
Стратегии за поддръжка и управление на жизнения цикъл
9. Протоколи за превантивна поддръжка
Систематични програми за поддръжка заЧасти за инжекционно формоване на формингУдължете експлоатационния живот и поддържайте постоянно качество на продукта през производствените работи . протоколи за почистване, използващи ултразвукови бани и специализирани разтворители Премахване на полимерните остатъци и натрупване на агент, който може да компрометира качеството на повърхността и точността на размерите .
Системи за смазване за преместванеЧасти за инжекционно формоване на формингИзисквайте внимателен избор на съвместими смазочни материали, които поддържат ефективността при повишени температури и химическо излагане . високотемпературни синтетични смазочни материали с добавки за PTFE осигуряват превъзходна производителност в взискателни производствени среди, като същевременно намаляват скоростта на износване на плъзгащи се повърхности 🔧 .
10. Мониторинг на производителността и прогнозна анализа
Съвременни системи за мониторинг заЧасти за инжекционно формоване на формингВключете сензорни технологии, които проследяват параметрите на температурата, налягането и изместването в реално време . Тези данни позволяват прогнозни стратегии за поддръжка, които оптимизират графиците за подмяна и минимизират непланирания престой .
Анализът на модела на износване чрез оптични системи за измерване дава представа за характеристиките на производителността наЧасти за инжекционно формоване на формингПри различни работни условия . тази информация ръководи подобрения на дизайна и избор на материали за подобрена издръжливост и производителност .
| Параметър за поддръжка | Честота на мониторинг | Критични прагове | Изисква се действие |
|---|---|---|---|
| Грубост на повърхността | Седмично | Ra> 0,4 μm | Полиране |
| Размерна точност | Ежедневно | ± 0,01 мм отклонение | Корекция |
| Ефективност на охлаждането | Непрекъснато | >Вариация на 5 градуса | Почистване |
| Сила на изхвърляне | На цикъл | >150% номинална | Проверка |
Бъдещи технологии и тенденции в индустрията
11. Интеграция на интелигентно производство
Еволюцията наЧасти за инжекционно формоване на формингПрегръща индустрията 4 . 0 Принципи чрез интелигентни възможности за интегриране на сензори и данни за анализиране на данни . Умните плесени, оборудвани с вградени сензори, наблюдават налягането на кухината, градиентите на температурата и показателите за качество на части в реално време, осигурявайки безпрецедентна проницателност в процеса на формоване.
Алгоритмите за изкуствен интелект анализират огромни набори от данни отЧасти за инжекционно формоване на формингОперации, идентифициране на възможностите за оптимизация и прогнозиране на изискванията за поддръжка . Моделите за машинно обучение могат да прогнозират проблеми с качеството на частта въз основа на фините промени в параметрите на процеса, като позволяват проактивни корекции, които поддържат постоянно качество на производството 🤖 .
Изчерпателното разбиране наЧасти за инжекционно формоване на формингХарактеристиките, материалите и параметрите на производителността представляват основни знания за производствени постижения . Тези сложни компоненти изискват прецизно инженерство, усъвършенствани материали и протоколи за систематична поддръжка за постигане на оптимална производителност и дълголетие .
Успехът в операциите за инжекционно формоване зависи от безпроблемното интегриране на висококачественотоЧасти за инжекционно формоване на формингС модерни системи за контрол на процесите и цялостни стратегии за поддръжка . Докато производствените технологии продължават да се развиват, тези компоненти ще включват все по -сложни функции, които подобряват производителността, качеството и оперативната ефективност .

Технически условия и пояснения
¹ HRC (скала на твърдостта на Rockwell C): Стандартизирано измерване на твърдостта на материала с помощта на индентор с диамантен конус при специфични условия на натоварване .
² RA (Аритметична средна грапавост): Количествено измерване на повърхностната текстура, изразено в микрометри, представляващи аритметичната средна стойност на отклоненията на повърхностната височина .
³ PVD (физическо отлагане на пари): Разширен процес на покритие, който отлага тънки филми от материал върху повърхности чрез физически процеси във вакуумна среда .
⁴ CFD (изчислителна динамика на течността): Метод на числен анализ, използван за симулиране на потока на течността и пренос на топлина в сложни геометрии .
⁵ CMM (Координатна измервателна машина): Устройство за прецизно измерване, което определя геометрията на физическите обекти, като усеща дискретни точки на техните повърхности .
⁶ SPC (Статистически контрол на процесите): Методология за контрол на качеството, която използва статистически методи за наблюдение и контрол на производствените процеси .
⁷ PTFE (Политетрафлуоретилен): Синтетичен флуорополимер, известен със своите ниски коефициенти на триене и свойства на химическа резистентност .
⁸ DLC (диамантен въглерод): Аморфно въглеродно покритие, което проявява свойства, подобни на диаманта, включително изключителна твърдост и ниско триене .
СвързаниРеференции инжекционна форма