




Изчерпателно ръководство за услуги за инжекционно формоване и планиране на производствени процеси
Подробно изследване на прецизните техники за производство, оптимизация на процесите и най -добрите практики в съвременните услуги за формоване на инжектиране
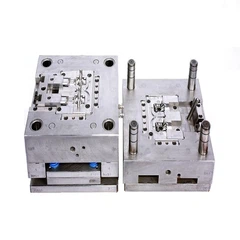
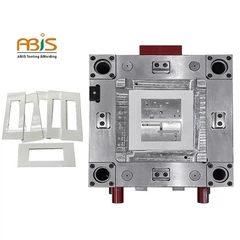
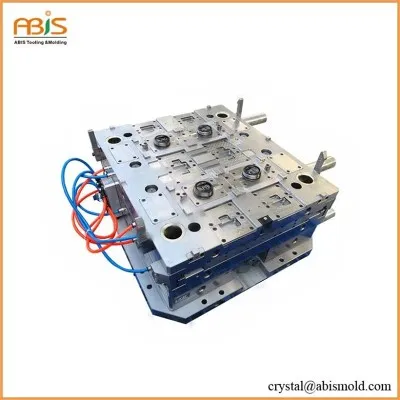
Производствената индустрия разчита до голяма степен на прецизността - инженерни компоненти, като услугите за леене на инжектиране играят решаваща роля за производството на високи - качествени пластмасови части за различни приложения. Това цялостно ръководство изследва сложните методологии за планиране на процесите, използвани при производството на инжекционно формоване, със специфичен фокус върху изработката на компонентите на плесен и техниките за оптимизация на процесите.
Планирането на процесите формира гръбнака на ефективните услуги за подреждане на инжектиране, което изисква систематичен анализ на изискванията на компонентите, спецификациите на материалите и производствените ограничения. Разработването на цялостни производствени процедури осигурява постоянна качествена продукция, като същевременно оптимизира ефективността на производството и разходите - ефективност.

Разбиране на планирането на процесите при производството на инжекционно формоване
Професионалните услуги за формоване на инжектиране започват с задълбочен анализ на компонентите, изследвайки структурната сложност, изискванията за точност на размерите и функционалните спецификации. Тази предварителна оценка ръководи избора на подходящи методи за производство, изисквания за инструменти и мерки за контрол на качеството през целия производствен цикъл.
Оптимизация на процесите
Fine - Настройка на производствените параметри за повишаване на ефективността и намаляване на отпадъците в услугите за леене на инжекционни формоване.
Контрол на качеството
Прилагане на строги протоколи за тестване, за да се гарантира прецизността и последователността в услугите за леене на инжектиране.
Ефективност на производството
Рационализиране на производствените работни потоци, за да се увеличи максимално изхода, като същевременно поддържа качеството в услугите за подреждане на инжектиране.
Анализ на компоненти и съображения за дизайн
Основата на успешните операции за формоване на инжектиране се крие в цялостния анализ на компонентите. Помислете за разделителния блок за инжектиране на сапунена кутия, основен компонент в системите за сглобяване на плесени. Този правоъгълен компонент, произведен от 45 стомана с твърдост 28hrc, демонстрира значението на избора на материали при приложения за леене на инжектиране.
Разпределителният блок разполага с прецизни изисквания за размерите, включително паралелни повърхности с спецификации на грапавостта на повърхността RA 1.6 μm. Горната и долната повърхност включват 30 мм × 30 мм пробивни слотове с 5 мм дълбочина, докато долната част съдържа два отвора с резба M10, простиращи се 20 мм дълбочина. Тези спецификации подчертават изискванията за прецизност, често срещани при услугите за подреждане на инжектиране.
Структурният анализ разкрива ролята на компонента в системата на основната плоча на подвижната плесен, разположена над плаката за изхвърляне, за да се осигури необходим клирънс за механизмите за изхвърляне. Липсата на относително контактно движение между този компонент и съседни елементи на плесен влияе върху избора на материал и изискванията за обработка на топлината, което прави 45 стомана с 28HRC твърдост, подходяща за това приложение.
Спецификации на ключовите компоненти
Материал: 45 стомана с твърдост 28hrc
Грапавост на повърхността: RA 1.6μm на паралелни повърхности
Демориращи слотове: 30 мм × 30 мм с 5 мм дълбочина
Дупки с резба: две M10 дупки, 20 мм дълбочина
Външни размери: 350 мм × 58 мм × 90 мм

Геометричната простота на тези шест - е страничен компонент улеснява ефективните операции за обработка, с различни повърхности, слотове и дупки, лесно достъпни за конвенционални производствени процеси. Тази благоприятна обработваемост допринася за разходите - ефективно производство, особено важно на пазарите за конкурентни инжекционни услуги.
Избор на суровини и празна подготовка
Ефективните услуги за леене на инжектиране изискват внимателно разглеждане на избора на суровини и методите за празна подготовка. Примерът на Spacer Block илюстрира два жизнеспособни подхода: операции за рязане на стоманени плочи и коване. Като се имат предвид външните размери на компонента от 350 мм × 58 мм × 90 мм и 45 спецификация на стоманен материал, и двата метода предлагат различни предимства.

Изрязване на стоманена плоча
По -икономичният подход за това приложение, използващ или 100 мм дебела плоча, нарязана на размери 65 мм × 360 мм или 65 мм дебела плоча, нарязана до размери 100 мм × 360 мм.
Този метод се оказва достатъчен за изискванията за зареждане на компонента, които включват предимно сили за компресия от сглобките на основните плочи в услугите за инжекционно формоване.

Коване на операции
Предлагайки превъзходни механични свойства чрез оптимизация на потока на зърното, но включвайки разширени производствени цикли и увеличени производствени разходи.
За компоненти, които изпитват прости условия за зареждане, ползите от производителността рядко оправдават допълнителните разходи в повечето приложения за услуги за инжекционно формоване.
Съображения за обем на производството
Съображенията за обем на производството значително влияят на стратегиите за подбор на материали. Стандартните производители на основата на плесени обикновено произвеждат тези компоненти в партидни количества, като позволяват икономични операции по коване или поръчки на насипни стоманени плочи. Индивидуалните производители на форми, фокусирани върху услугите за формоване на инжектиране по поръчка, често предпочитат рязане на стоманена плоча за единични изисквания за производство-.
Услугите за съвременни инжекционни формоване все повече използват стандартизирани системи за основаване на плесени, елиминирайки необходимостта от индивидуално производство на компоненти, като същевременно гарантира постоянно качество и намалено време на олово. Тази тенденция отразява движението на индустрията към модулни дизайнерски подходи и оптимизация на веригата на доставки.
Избор на дата и стратегии за обработка

Прецизният избор на дата формира критичен аспект на планирането на производството за компоненти на услугите за инжекционно формоване. Шестте - конфигурация на отделни дистанционни блокове позволява методология на взаимната дата, при която противоположните повърхности служат като препратки за паралелни операции за обработка на лица.
Паралелните повърхности, изискващи RA 1.6 μm грапавост на повърхността, се възползват от операциите за смилане на взаимна дата, като гарантират оптимална точност на размерите и качество на повърхността. Липсата на изисквания за перпендикулярност между периферните повърхности и горните/долните лица опростява избора на дата, което позволява методология на взаимна дата през цялата производствена последователност.
Приложенията, изискващи толеранс на перпендикулярността между повърхностите, изискват унифицирана методология на датата, при която първоначалната обработка установява перпендикулярни референтни повърхности за последващи операции. Този подход гарантира спазването на геометричната точност, като същевременно се поддържа ефективността на производството в услугите за подреждане на инжектиране.
Методология на взаимната дата
Противоположните повърхности служат като препратки
Идеален за изисквания за паралелна повърхност
Опростява производствената последователност
Подобрява точността на размерите
Единна методология на датата
Първоначалната обработка установява референции
Необходими за изискванията за перпендикулярност
Поддържа геометрична точност
Осигурява постоянно качество в сложни компоненти
Разработка на производствена последователност
Успешните услуги за формоване на инжектиране зависят от кладенеца - планирани производствени последователности, които оптимизират ефективността, като същевременно поддържат стандартите за качество. Последователността на производството на Spacer Block демонстрира систематичен подход за планиране на процесите, като се започне с подготовката на материали и прогресирането чрез операции на довършителни работи.
Изрязване на суровини
Първоначалните операции за рязане установяват размери на суровината при 100 мм × 65 мм × 360 мм, осигуряващи адекватни запаси за последващи операции за обработка в услугите за леене на инжектиране.
Грубо фрезоване
Грубните операции за смилане установяват основна геометрия, премахване на излишния материал, като същевременно оставя адекватни запаси за последващи процеси на довършителни работи в услугите за леене на инжектиране.
Топлинна обработка
Операциите за топлинна обработка, по -специално закаляване, подобряват свойствата на материала преди прецизна обработка, подобряване на трайността за приложения за инжекционно формоване на услуги.
Завършете смилането
Операциите за довършване на фрезоване Постигат крайни размери, като същевременно оставят подходящи надбавки за смилане на критични повърхности за компоненти на услугите за инжекционно формоване.
Прецизно смилане
Горната и долната повърхност, изискваща прецизни размери на височината и паралелизъм, претърпяват едновременни операции за смилане, използвайки множество настройки на детайла, за да се гарантира консистенцията на размерите в услугите за подреждане на инжектиране.
Обработка и проверка на дупките
Операциите за обработка на дупки използват методология на оформлението за точност на позициониране, подходяща за ниски - точни изисквания и малкото производство на партиди, типични за обслужване на инжектиране по поръчка. Последователността завършва с всеобхватни процедури за проверка.
Подробни спецификации на процеса
Разработването на спецификации на процесите изисква внимателно разглеждане на параметрите на обработка, подбор на инструменти и мерки за контрол на качеството. Процесът на производство на Spacer Block илюстрира цялостна методология за планиране, приложима за различни компоненти за инжекционно формоване на услуги.
| Стъпка на процеса | Оборудване | Параметри | Допустими отклонения |
|---|---|---|---|
| Изрязване на суровини | Машина за рязане на чиния | 100 мм × 65 мм × 360 мм размери | ± 1 мм |
| Грубо фрезоване | X52K вертикална фрезова машина | Стандартни инструменти, конвенционални скорости | ± 0,1 мм |
| Топлинна обработка | Пещ | Температура до 28HRC | ± 2hrc |
| Завършете смилането | Прецизна фрезова машина | 0,3-0,5 мм надбавка за смилане | ± 0,05 мм |
| Повърхностно смилане | M7130 повърхностна мелница | RA 1.6 μm повърхностно покритие | 90 ± 0,05 мм височина |
| Обработка на дупки | Z3025 Радиална тренировка | M10 нишки, 20 мм дълбочина | Стандартен толеранс на нишката |

Мерки за контрол на качеството
Операциите за оформление използват традиционните техники за маркиране за позициониране на дупки, подходящи за определените размерени допустими отклонения. Операциите за сондиране използват Z3025 радиално сондажно оборудване със стандартно високо - инструменти за скоростна стомана, прогресирайки през пилотни дупки до крайни размери.
Операциите за резба завършват производствената последователност, използвайки ръчни техники за дупките с резба M10. Окончателни процедури за проверка Проверете съответствието на размерите, като използвате прецизни инструменти за измерване, подходящи за посочените допустими отклонения в услугите за подреждане на инжектиране.
Тези строги мерки за контрол на качеството гарантират, че всеки компонент отговаря на точните спецификации, необходими за надеждна ефективност в приложенията за услуги за подлъчване на формоване на инжектиране, поддържайки високите стандарти, които отличават услугите за премиум инжекционно формоване от своите конкуренти.
Разширени производствени съображения за компоненти на ръководството
Производството на водачи представлява друг критичен аспект на услугите за леене на инжектиране, изискващ специализирано планиране на процесите поради взискателни изисквания за прецизност. Тези компоненти изпитват относително движение с водещи втулки по време на експлоатация, което налага превъзходна твърдост и характеристики на съпротивлението на износване.

СПЕЦИФИКАЦИИ НА ПИН ПИН СПЕЦИФИКАЦИИ
Ръководните щифтове обикновено използват 20 стоманени материали с повърхностни карбуриращи и втвърдяващи обработки, постигайки 58-62HRC повърхностна твърдост.
Тази комбинация осигурява отлична устойчивост на износване, като същевременно поддържа адекватна ядро на ядро за устойчивост на натоварване на удара, често срещана при приложения за услуги за инжекционно формоване.
Ръководство PIN Структурен анализ и технически изисквания
Компонентите на ръководството разполагат с коаксиални цилиндрични секции с различни диаметри, включващи шамари и релефни канали за функционални изисквания. Структурната простота улеснява ефективното производство, като същевременно поддържа отлични характеристики на обработваемост.
Изисквания за размерите
φ32 чифтосана повърхност, посочена като IT6 прецизност
0,006 мм толеранс на цилиндричност върху критичните повърхности
0,008 мм толерантност към концентричност между повърхностите
0,1 μm RA завършек на повърхността φ32h6
Производствени процеси
Шлайфане и привличане на критични повърхности
Конвенционална обработка за стандартни повърхности
Повърхностни карбуризиращи и втвърдяващи лечения
Методология на централната дупка за концентричност
Взискателните изисквания за прецизност налагат операции за смилане и привличане на критични повърхности, докато стандартните повърхности постигат адекватно качество чрез конвенционални техники за обработка. Този селективен прецизен подход оптимизира производствените разходи, като същевременно отговаря на изискванията за ефективност в услугите за подреждане на инжектиране.
Производствена последователност за прецизни компоненти
Производството на ръководства за производство на щифтове демонстрира усъвършенствани техники за планиране на процеса, приложими в приложения за услуги за инжекционно формоване. Установената последователност на обработка включва грубо завъртане, полу - завъртане на завършек, обработка на топлината, грубо смилане, смилане на завършек и операции за привличане.
Избор и подготовка на празен
Празната селекция използва гореща - валцована кръгла стомана при размери φ38mm × 215mm, осигурявайки адекватен материал за всички обработващи операции, като същевременно минимизира отпадъците. Цилиндричната конфигурация и подобни размери на секцията поддържат този подход за избор на материали, който е често срещан в услугите за прецизно инжектиране.

Операции за обръщане и обработка
Процесът на производство започва с груби операции за завъртане, за да се установят основни размери, последвани от полу - завършване, за да се доближи компонентите до крайните спецификации, като същевременно оставя подходящи надбавки за последващи операции в услугите за леене на инжектиране.
Изборът на датата използва методологията на центъра на дупките, като гарантира концентричност между всички цилиндрични повърхности, като същевременно осигурява последователни референтни точки в цялата производствена последователност. Този подход поддържа изискванията за точност на позицията, като същевременно дава възможност за ефективни решения за собственост на работни места в услугите за подреждане на инжектиране.

Топлинна обработка и довършителни работи
Операциите за топлинна обработка възникват след първоначалната обработка, за да се сведат до минимум ефектите на изкривяване върху прецизните повърхности. Post - Корекцията на отвора за топлинна обработка елиминира потенциалните проблеми с деформацията, като същевременно поддържа точността на датата за последващи операции за смилане в услугите за леене на инжектиране.
Окончателните процеси на довършителни работи включват грубо смилане, смилане на довършителни работи и операции за уплътняване за постигане на взискателни размерени отклонения и изисквания за покритие на повърхността. Тези прецизни операции гарантират, че ръководните щифтове отговарят на взискателните стандарти, необходими за високи услуги за формоване на инжектиране на производителност.
Оптимизация на процесите и контрол на качеството
Съвременните услуги за леене на инжектиране изискват систематичен подход за оптимизация на процесите и прилагане на контрол на качеството. Описаните производствени последователности демонстрират цялостна методология за планиране, приложима за различни видове компоненти и нива на сложност.
Избор на материали
Балансиране на изискванията за производителност с производствената икономика, избиране на подходящи оценки и лечения за специфични приложения за инжекционно формоване на услуги.
Планиране на последователността
Разработване на производствени последователности, които дават приоритет на ефективността, като същевременно поддържат стандартите за качество в услугите за подреждане на инжектиране.
Избор на оборудване
Използване на подходящи селекции на машини и инструменти за всяка операция, за да се осигурят оптимални резултати в услугите за леене на инжектиране.
Осигуряване на качеството
Внедряване в - Процедури за мониторинг на процесите и окончателни процедури за проверка за поддържане на стандартите за услуги за подлъчване.
Методологиите за планиране на процесите демонстрират предоставяне на рамка за планиране на производството в различни видове и приложения на компоненти. Професионалните услуги за формоване на инжектиране се възползват от систематичното прилагане на тези доказани техники, осигуряващи постоянна качествена продукция, като същевременно поддържат конкурентни производствени разходи.
Чрез внимателен анализ на изискванията на компонентите, подходящ подбор на материали, развитие на систематична производствена последователност и цялостно внедряване на контрол на качеството, услугите за леене на инжектиране постигат прецизността и надеждността, изисквани в съвременните приложения за производство. Тези доказани методологии осигуряват основа за непрекъснато развитие на технологията за производство на инжекционно формоване на производството и оптимизация на процесите, като се гарантира, че услугите за леене на инжектиране остават начело на прецизните производствени решения.