




Форма за инжектиране на предната обвивка на термостата
Продуктовата диаграма на предния корпус на температурния регулатор е показана на фигура 1. Максималният размер на продукта е 365.00 mm x 230.00 mm x 54.00 mm , средната дебелина на пластмасовата част е 2,72 мм, материалът на пластмасовата част е ABS, степента на свиване е 1,005, а качеството на пластмасовата част е 311,40 грама. Техническите изисквания към пластмасовите части са, че не трябва да има дефекти като пикове, недоволство от леене под налягане, линии на потока, пори, деформация на деформация, сребърни ивици, студени материали, струйни линии и др.
От фигура 1 може да се види, че структурата на пластмасовата част е затворена обвивка, като двата края имат съответно един и два странични отвора. Необходимо е да се проектира предния плъзгач на матрицата, за да издърпа сърцевината. На ръба на пластмасовата част има пръстен от прорези, който е напълно анастомозиран с другата част. В горната част на пластмасовата част има два кръгли отвора, а ръбът на кръглия отвор има костна позиция, обърната към подвижния калъп. Горната част на пластмасовата част е повърхността на външния вид, а около ръба има монтажна тапа, която също е част от външния вид с по-високи изисквания. Следователно местоположението на дизайна на портата може да бъде избрано само в кръгъл отвор в горната част.
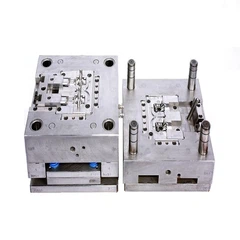
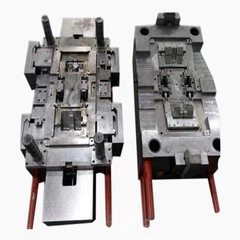
Това е набор от форми, базирани на британската NB400-ton машина за леене под налягане. Поради големия размер на продукта и необходимостта от проектиране на плъзгащи ядра от двете страни на небето и земята, класирането на кухината за дизайн на матрицата е 1 от 1, а основата на матрицата е нестандартна основа на матрицата 4560, размерът на панела и долната плоча е голям, което действа като шаблон за код. Дъното на двете дъски е проектирано с два слота за кодова форма. Ширината на отваряне на слота е 54, а дъното е R20. Сътрудничете, играйте ролята на поемане на тежестта при кодиране на матрицата. Поддържащият блок за кодова форма на машината за леене под налягане NB е разделен на две части, които са подредени от двете страни на шаблона. Има един позициониращ блок за мащабната матрица в Япония, който е разположен в центъра на матрицата. Това е най-голямата разлика между британските NB машини за леене под налягане и японските машини за леене под налягане по отношение на кодовите модели.
За малки форми методът на кодовата форма може да бъде метод за притискане на кодовата форма с пресова плоча и метод за фиксиране на винта върху горната повърхност на шаблона за затягането му. Различните методи не се различават много, просто се различават от навиците за проектиране на машината за леене под налягане на потребителя. За големи форми методът на кодиране ще повлияе на ефективността на подмяната на матрицата и ще повлияе на безопасността на операцията по кодиране и ефективно ще защити матрицата. Сега много мащабни производители на инжекционни форми в света са изобретили системи за бързо сменяеми форми, както и системи с електромагнитен код. За тези усъвършенствани технологии си струва да се учи и проучва.
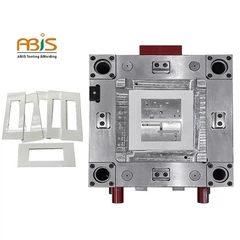
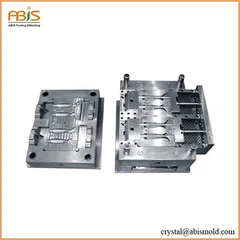
След като подвижният и фиксиран панел на матрицата и долната плоча са увеличени, освен че улеснява кодирането на матрицата, тя може също да играе роля в поддържането на матрицата, за да пропусне крака на матрицата. Поради необходимостта от проектиране на плъзгача, който издърпва сърцевината от световната страна на матрицата, няма място за проектиране на блока за позициониране на конус. Два блока за позициониране на конус, перпендикулярни един на друг, са проектирани съответно от лявата и дясната страна. Подвижната форма и фиксираната матрица са съответно проектирани с позициониращи щифтове. Между двата шаблона, които са в контакт един с друг, трябва да бъде проектиран U-образен процеп, за да се улесни разглобяването на матрицата. Вижте фигура 2 от дизайна на матрицата.
Когато размерът на пластмасовата част е голям, дизайнът на предната и задната сърцевина на матрицата е много важен. Предните и задните ядра на матрицата принадлежат към основната част на матрицата и техният обем на обработка представлява повече от 80 процента от цялата обработка на матрицата. Разумният дизайн на вложките на сърцевината на матрицата е благоприятен за постигане на най-добра ефективност на обработка, осигурявайки точността на обработката и удължавайки живота на матрицата. Въведох метода за проектиране на пълната форма за инкрустация преди. Тази матрица използва метода на проектиране на цялото ядро на матрицата. Поради големия размер на пластмасовата част, размерът на сърцевината на предната форма е 439,87x299,87x95; размерът на задната сърцевина на матрицата е 439,87x299,87x101,76; такова голямо ядро на матрицата обикновено е трудно да се рамкира директно. Фината рамка е проектирана като наклонена рамка, както е показано на фигура 4. Трябва да се отбележи, че предната и задната калъпи се основават на референтния ъгъл, двете страни, съседни на референтния ъгъл, са вертикални страни, а другите две страни далеч от референтния ъгъл са хипотенузите. Едната страна може да бъде проектирана и като хипотенуза, ако е необходимо. Същият наклон е проектиран и при съответната позиция на сърцевината на матрицата. Ъгълът обикновено е 3゜ или 5゜.

Издърпването на сърцевината на трите отвора отстрани на пластмасовата част е изцяло издърпване на сърцевината с фиксирана форма. Няма подвижен шаблон за фиксираната матрица на този комплект форми. Издърпването на сърцевината използва маслен цилиндър за изтегляне на сърцевината. Цилиндърът не е застопорен от основата на лопатата. При такава структура сърцевината на цилиндъра може да се използва само за малки отвори без заключване. Не е подходящ за случаи на дърпане на сърцевината с голяма площ и голяма странична сила.
Горната част и ръбът на пластмасовата част не могат да бъдат проектирани с порти. Портата е проектирана в един от кръглите отвори в горната част, а лепилото се вкарва латентно около отвора в две точки. Основният бегач е наклонен основен бегач. При проектирането на експортни форми, приложението на наклонени плъзгачи трябва да бъде потвърдено от клиентите.
ABIS MOLD TECHNOLOGY CO., LTD
Дейзи Уанг (Продажби инженеринг)
М: плюс 86-150 1652 6799
E: daisy@abismold.com
A: Сграда B#, индустриална част YingKeli, общност LongDong, район LongGang, Шенжен, Китай 518116
WhatsApp: плюс 86 136 8261 9739
Skype: daisymold@outlook.com