




Какво представляват инструменталните стомани?
Инструменталните стомани са специализирани въглеродни и легирани стомани, предназначени за производство на инструменти, матрици и компоненти, които оформят други материали. Тези метали съдържат от 0,4% до 1,5% въглерод и карбидо-образуващи елементи като волфрам, хром, ванадий и молибден, което им придава изключителна твърдост (58-66 HRC), устойчивост на износване и способността да поддържат остри режещи ръбове при температури над 760 градуса.
Шестте основни класификации-водо-закаляване, студена-работа, гореща-работа, ударо-устойчивост, висока-скорост и специално предназначение-всяка се отнася до специфични производствени изисквания въз основа на работна температура, изисквания за твърдост на повърхността и съображения за цена.
Състав и металургичен строеж
Ефективността на инструменталната стомана се дължи на нейния внимателно контролиран химически състав. Съдържанието на въглерод обикновено варира между 0,7% и 1,5% от теглото, въпреки че някои специализирани класове съдържат само 0,2% или до 2,1%. По-високите концентрации на въглерод увеличават твърдостта и здравината, но намаляват пластичността и заваряемостта.
Карбидо{0}}образуващите елементи доминират в състава на сплавта. Волфрамът създава термо{2}}устойчиви карбиди, които поддържат стабилност над 1400 градуса F, докато хромът осигурява както твърдост, така и умерена устойчивост на корозия при концентрации от 10-13% в стомани от серия D-. Ванадият произвежда фини, твърди карбиди, които са устойчиви на износване и поддържат зърнеста структура по време на топлинна обработка. Молибденът се комбинира с въглерод, за да образува карбиди, които предлагат отлична якост при висока температура.
Заместващите легиращи елементи подобряват специфичните свойства. Добавките на кобалт от 5-12% драматично подобряват твърдостта на горещо, което позволява на инструментите да поддържат производителност при повишени работни температури. Никелът повишава якостта и осигурява якост при висока температура, без да насърчава прекомерното образуване на карбид.
Разпределението на карбида в стоманената матрица определя производителността на инструмента повече от съдържанието на въглерод само по себе си. По време на топлинна обработка тези карбиди се разтварят в аустенитната фаза с различни скорости-по-бавните скорости на разтваряне произвеждат превъзходни топлоустойчиви-стомани. Съдържанието на манган умишлено се поддържа ниско, обикновено под 0,5%, за да се минимизират рисковете от напукване по време на закаляването с вода.
Производството изисква контролирани условия за постигане на постоянно качество. Съдържанието на въглерод трябва да бъде прецизно регулирано между 0,5% и 1,5%, като легиращите елементи се въвеждат според точните спецификации. Тази прецизност разделя инструменталните стомани от обикновените стоманени продукти.

Шест класификации на инструментални стомани
Водо-закалени стомани (W-група)
Стоманите клас W- представляват най-икономичния вариант за инструментална стомана, по същество високо{1}}въглеродна обикновена-въглеродна стомана с минимални легиращи добавки. Тези стомани постигат твърдост над 66 HRC след закаляване с вода, но имат значителни ограничения. Над 150 градуса (302 градуса F), те започват забележимо да омекват, ограничавайки употребата им до приложения с температура на околната среда.
Закаляването с вода създава бързо охлаждане, което създава висока твърдост, но също така въвежда значителни остатъчни напрежения. Тези напрежения често причиняват изкривяване и напукване, особено при сложни геометрии. Крехкостта на стоманите клас W- ги прави неподходящи за ударни приложения.
Съдържанието на въглерод определя конкретни приложения в W-групата. Стомани с 0,60-0,75% въглерод се използват в машинни части, длета и винтове, където средната твърдост се комбинира с разумна издръжливост. Диапазонът от 0,76-0,90% въглерод е подходящ за матрици за коване, чукове и шейни. Инструментите с общо предназначение, изискващи балансирана износоустойчивост и издръжливост, използват 0,91-1,10% въглерод, докато пилите, малките свредла и бръснарските ножчета се възползват от 1,11-1,30% въглеродно съдържание.
Малки добавки от манган, силиций и молибден подобряват якостта. До 0,20% ванадий помага да се запазят фините размери на зърната по време на термична обработка, подобрявайки механичните свойства.
Инструментални стомани-за студена работа
Стоманите за-студена обработка обработват материали при или близка до стайна температура, разделени на три подкатегории: маслено-закаляване (O-серия), -въздушно-закаляване (A-серия) и високовъглероден-хром (D-серия). Тези стомани предлагат превъзходна закаляемост в сравнение с класовете W-, като намаляват изкривяването по време на топлинна обработка.
Маслено{0}}втвърдяващите се стомани като O1 съдържат 0,85-2,00% въглерод с умерени добавки на сплави. Процесът на закаляване с масло охлажда материала по-бавно от водата, произвеждайки твърдост от 57-61 HRC с минимално изкривяване. Тези стомани се използват във втулки, цанги, габарити и поансони, където стабилността на размерите има значение.
Въздушно{0}}закалените стомани от серия A- съдържат по-високо съдържание на хром, обикновено 5-8%, което им позволява да се закаляват просто чрез охлаждане на въздух. Тази характеристика драстично намалява изкривяването и повреди, свързани с напрежението. Стомана А2, най-популярният клас, осигурява отлична обработваемост, съчетана с добра устойчивост на износване и издръжливост. Приложенията включват щанци за огъване, заготовки, щампи за изсичане, щампи за щамповане и пластмасови шприцформи.
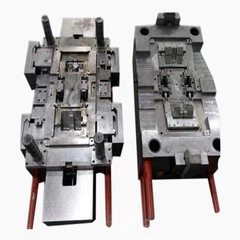
Стоманите от серията D- съдържат 10-13% хром, осигурявайки висока устойчивост на износване и запазване на твърдостта до 425 градуса (797 градуса F). Инструменталната стомана D2 се превърна в работен кон за приложения, изискващи изключителна устойчивост на износване, включително остриета за ножици, остриета за ренде и индустриални режещи инструменти. Високото съдържание на хром създава полунеръждаеми свойства, въпреки че устойчивостта на корозия остава ограничена, тъй като повечето хром се утаява като карбиди, вместо да остава в твърд разтвор. Стоманите D2 са особено ценни вМетално леене под наляганеинструментална екипировка, където абразивната метална суровина изисква изключителна устойчивост на износване.
Стомани за горещи-работни инструменти (H-група)
Стоманите за гореща -обработка поддържат механични свойства при продължително излагане на повишени температури до 540 градуса. Тези стомани съдържат по-малко от 0,6% въглерод, но включват значителни количества карбидо-образуващи елементи, които създават термично стабилни карбиди.
Съществуват три първични сплавни системи в групата H-. Х-базирани H-стомани (H10-H19) съдържат 3-5% хром с по-малки добавки на молибден, ванадий и волфрам. Стоманите на базата на волфрам (H21-H26) включват 9-18% волфрам с 2-4% хром, предлагайки отлична устойчивост на топлина, но забележима крехкост. Класовете на базата на молибден (H42) осигуряват висока устойчивост на износване и термична стабилност при екстремни температури.
Инструменталната стомана H13 доминира в-приложенията за гореща работа. Съставът му от приблизително 5% хром, 1,5% молибден и 1% ванадий осигурява изключителна здравина, устойчивост на термична умора и устойчивост на износване. Стоманата остава стабилна по време на постоянни температурни колебания, типични за циклите на формоване. Приложенията включват матрици за леене под налягане, инструменти за горещо екструдиране, матрици за коване и компоненти за леене под налягане от алуминий.
Предварителното загряване до работна температура помага за избягване на проблемите с крехкостта на волфрам-съдържащи горещи-стомани. Тази практика гарантира, че инструментите работят надеждно при условия на термичен цикъл.
Високо{0}}скоростни инструментални стомани
Високо{0}}бързорежещите стомани (HSS) представляват върха на технологията на режещите инструменти, като запазват твърдостта си при температури до или над 600 градуса. Това свойство позволява по-високи скорости на рязане в сравнение с конвенционалните високо-въглеродни стомани, които губят самообладание при такива температури-оттук и името „високо-скоростна“ стомана.
Съществуват две основни серии: базирани на волфрам-(серия T-) и базирани на-молибден (серия M-). Стоманите тип T- съдържат 12-18% волфрам с 4% хром и различни количества ванадий. Те показват по-висока твърдост и по-добра износоустойчивост, но струват по-скъпо от стоманите тип M. Инструменталната стомана T1 е до голяма степен заменена в много приложения, но все още служи при специализирани операции по рязане.
Стоманите тип M-, особено M2, се превърнаха в индустриален стандарт. Тези стомани съдържат 6% молибден, 6% волфрам, 4% хром и 2% ванадий. M2 предлага отлична издръжливост, по-кратък диапазон на закаляване, по-ниска температура на закаляване и сравнима производителност със стоманите от серия T-на намалена цена. По-краткият диапазон на втвърдяване осигурява на производителите по-голям контрол на процеса.
Приложенията обхващат остриета за електрически-триони, свредла, челни фрези, метчици, райбери, протяжки и инструменти за стругове. Способността за по-бързо рязане увеличава значително производствените нива в сравнение с конвенционалните инструментални стомани. Някои съвременни марки HSS постигат плътност на частите от 99%, замествайки по-старите стомани от серия T- в множество глобални приложения.
Удар{0}}устойчиви инструментални стомани (S-група)
Стоманите от серията S- са проектирани така, че да поемат високи{1}}натоварвания при удар без отчупване или счупване. Тези стомани съдържат приблизително 0,5% въглерод-по-малко от другите инструментални стомани-за да се увеличи максимално якостта. Добавките на хром-волфрам и силиций-молибден осигуряват необходимата закаляване, като същевременно поддържат устойчивост на удар.
Стоманата S7 е пример за тази категория с уникалната си комбинация от издръжливост, устойчивост на удар и висока якост. Тази гъвкавост позволява на S7 да работи както при студена, така и при гореща работа. Стоманата се полира добре до висок блясък, което я прави подходяща за естетически приложения, изискващи лъскави покрития.
Приложенията включват накрайници за ударен чук, длета, остриета за ножици, перфоратори, чукове и пневматични инструменти. При леене под налягане на пластмаса, S7 служи в слайдове и големи компоненти на матрицата, изискващи изключителна устойчивост на удар и издръжливост. Стоманата може да се заварява успешно, за разлика от много други видове инструментална стомана.
Инструментални стомани със специално предназначение
Тази категория включва специализирани сплави, предназначени за уникални изисквания. Серията P- (пластмасова формована стомана) отговаря на специфичните нужди на леене под налягане и леене под налягане. Тези стомани предлагат отлична обработваемост, добра стабилност на размерите по време на нагряване, лесни характеристики на полиране и висока якост на удар.
Стомана P20, предварително-закалена стомана за формоване, доминира в приложенията за леене под налягане на пластмаса. Доставя се с нива на твърдост от 28-32 HRC, P20 се обработва лесно, като същевременно осигурява достатъчна устойчивост на износване за производствени обеми до 50 000 части. Някои класове P20 включват подобрени характеристики като подобрена устойчивост на корозия, което ги прави подходящи за химически агресивни пластмаси или приложения в хранително-вкусовата промишленост.
L-стоманите притежават магнитни свойства и често се използват в матрици. Стоманите с код F- предлагат уникални характеристики като изключителна обработваемост за специализирани операции на формоване.
Последните разработки включват предварително-закалени инструментални стомани, които са преминали закаляване и отвръщане в стоманодобивния завод. Това елиминира необходимостта от термична обработка след -обработка, избягвайки промени в размерите и намалявайки времето и разходите за обработка. Предварително -закалените стомани гарантират, че крайните части поддържат прецизни измервания без допълнителни стъпки на обработка.
Производствени процеси
Производството на инструментална стомана изисква контролирана среда, за да се гарантира постоянно качество. Няколко производствени метода са се развили, за да отговорят на различните изисквания за производителност.
Топенето в електродъгова пещ (EAF) остава основният производствен метод. Този процес разтапя рециклиран стоманен скрап с внимателно измерени легиращи елементи в електродъгова пещ. Химикалите премахват примесите и предотвратяват окисляването, докато прецизният контрол на състава гарантира, че всеки клас отговаря на спецификациите. Разтопената стомана се излива в кофи и след това в големи форми за слитъци за контролирано охлаждане. EAF методите осигуряват-рентабилно производство, но може да изискват допълнително рафиниране за премиум класове.
Електрошлаковото рафиниране (ESR) създава превъзходно качество на повърхността чрез изключително бавно топене на метала. Този процес създава не-порести повърхности, идеални за критични приложения. Бавната скорост на топене позволява на примесите да изплуват, което води до по-чиста стомана с подобрени механични свойства.
Техниките на праховата металургия придобиха известност, особено за много високо легирани стомани (HATS). Металните прахове се подлагат на високо-температурно изостатично пресоване (HIP), създавайки материали, при които дългият живот на инструмента е от решаващо значение за обработката на метали. Праховата металургия елиминира проблемите със сегрегацията, които са често срещани в отливките, и произвежда по-равномерно разпределение на карбида. През 2024 г. Sandvik представи Osprey HWTS 50, стоманен прах за гореща работа, специално проектиран за адитивни производствени приложения при леене под налягане и коване.
Отгряването следва първоначалното втвърдяване, нагряване на стоманата до определени температури за контролирани периоди преди бавно охлаждане. Този процес намалява чупливостта и подобрява обработваемостта, което прави стоманата по-лесна за работа по време на производството на инструменти. Производителите на инструменти обработват машини от загрята стомана, след което прилагат крайна топлинна обработка за постигане на необходимата твърдост.
Глобалният пазар на инструментална стомана демонстрира мащаба на индустрията. Пазарната стойност достигна 6,59 милиарда долара през 2024 г., като прогнозите сочат растеж до 11,02 милиарда долара до 2032 г. при CAGR от 6,64%. Азиатско{7}}тихоокеанският регион представлява над 55% от световното потребление, като само Китай консумира над 2,5 милиона метрични тона през 2023 г.
Методи за термична обработка и закаляване
Правилната топлинна обработка трансформира меката инструментална стомана, която може да се обработва, в твърди,-устойчиви на износване инструменти. Конкретният процес на термична обработка зависи от марката стомана и предвиденото приложение.
Водо-втвърдяването изисква бързо закаляване, за да се постигне максимална твърдост. Инструментите се нагряват до температура на аустенизиране (обикновено 760-790 градуса), след което веднага се потапят във вода. Бързото охлаждане произвежда мартензит, твърдата фаза, отговорна за режещата способност на инструменталната стомана. Въпреки това термичният шок от закаляването с вода създава високи остатъчни напрежения, които могат да причинят изкривяване или напукване, особено при сложни форми.
Закаляването с масло осигурява компромис между скоростта на охлаждане и изкривяването. Нагряването до температура на аустенизиране, последвано от потапяне в загрято масло (обикновено 50-60 градуса) води до по-бавно охлаждане от водата, но по-бързо от въздуха. Тази междинна скорост постига добра твърдост със значително намалено изкривяване. Стоманите от серия O разчитат на този процес, за да балансират производителността и стабилността на размерите.
Въздушното втвърдяване изисква най-високо съдържание на сплав, но осигурява минимално изкривяване. След аустенизиране инструментите се охлаждат просто чрез излагане на неподвижен въздух. Високото съдържание на сплав осигурява достатъчна закаляемост за образуване на мартензит без бързо закаляване. Стоманите от серия A- и серия D- използват този метод, което ги прави идеални за големи части или компоненти с строги изисквания към размерите.
Закаляването следва всички процеси на втвърдяване. Повторното нагряване на закалена стомана до температури между 150-650 градуса (в зависимост от желаните свойства) намалява чупливостта, като същевременно запазва по-голямата част от твърдостта. Множество цикли на темпериране често произвеждат оптимални комбинации от твърдост и издръжливост. Например, стоманата H13 обикновено се подлага на двойно темпериране при 540-595 градуса, за да постигне своя характерен баланс на свойствата.
Вакуумната термична обработка се е превърнала в стандарт за първокласни инструментални стомани. Обработката във вакуум предотвратява окисляването на повърхността и обезвъглеродяването, като поддържа точността на размерите и качеството на повърхността. Този метод се оказва особено важен за сложни инструменти, при които обработката след -обработка е трудна или невъзможна.
Криогенната обработка, включваща охлаждане до температури под -80 градуса след втвърдяване, допълнително трансформира задържания аустенит в мартензит. Този процес повишава твърдостта и устойчивостта на износване, като същевременно подобрява стабилността на размерите. Много високопроизводителни режещи инструменти се подлагат на криогенна обработка за максимизиране на експлоатационния живот.
Критични приложения в различни индустрии
Инструменталните стомани изпълняват основни функции в производствените сектори, като приложенията варират от масивни матрици за коване до прецизни хирургически инструменти.
Производство и металообработване
Операциите по рязане заемат най-голямата част от производството на инструментална стомана. Високорежещите -стомани доминират в свредлата, челните фрези, метчиците, райберите, протяжките и инструментите за стругове. Тези инструменти трябва да поддържат остри режещи ръбове, докато отстраняват материала при високи скорости, генерирайки температури, които биха омекнали конвенционалните стомани. M2 HSS се превърна в индустриален стандарт, балансирайки производителността и разходите за общи операции по обработка.
Щампите за щамповане, щанцоване и формоване изискват инструментална стомана-за студена работа. Панелите на каросерията на автомобилите преминават през прогресивни матрици, изработени от стомана D2 или A2, които трябва да издържат на милиони цикли, като същевременно поддържат точност на размерите. Щампите произвеждат стотици хиляди части, преди да изискват обновяване, което оправдава по-високата първоначална цена на първокласните инструментални стомани.
Ковашките матрици работят при екстремни температури и налягания. Стоманата H13 доминира в това приложение, осигурявайки устойчивостта на термична умора, необходима за оцеляване на повтарящи се цикли на нагряване и охлаждане. Алуминиевото леене под налягане допълнително изисква уникалната комбинация на H13 от термична стабилност и издръжливост, тъй като разтопен алуминий при 700 градуса се излива в матриците няколко пъти в минута.
Инжекционно формоване на пластмаса
Инжекционните форми представляват критично приложение, при което изборът на инструментална стомана влияе пряко върху икономиката. P20 служи като основен материал за-форми с общо предназначение, като предлага добра обработваемост в предварително-закалено състояние. За производство с голям-обем, надвишаващ 50 000 цикъла, производителите надграждат до H13, което осигурява превъзходна устойчивост на износване при обработка на пластмаси с абразивно стъкло-или минерално-пълнеж.
Компонентите на матрицата изпитват различни нива на напрежение. Секциите с кухина и ядро контактуват директно с пластмасата и изискват максимална устойчивост на износване. Стоманата S7 често служи в плъзгачи и ежекторни системи, където устойчивостта на удар е по-важна от повърхностната твърдост. За химически агресивни пластмаси неръждаемите инструментални стомани като 420 или 1.2083 предотвратяват увреждане от корозия.
Металното леене под налягане (MIM) изисква изключителна производителност на инструмента. Суровината-90% метален прах с 10% полимерно свързващо вещество-проявява висока абразивност в сравнение с конвенционалните пластмаси. Инструментите MIM трябва да използват стомани с висока-твърдост, висока-износоустойчивост-като D2 или A2 във всички зони, които са в контакт със суровината, включително шибъри и канали. Предотвратяването на светкавицата изисква-допуски за изключване в рамките на ±0,0001 инча, тъй като светкавицата върху частите на MIM създава потенциално опасни остриета на стомана. Дълбочините на вентилацията трябва да се контролират до 0,0002-0,0003 инча-значително по-плътно от пластмасовото формоване, докато детайлите на кухината и сърцевината често получават покрития с висока твърдост за удължен живот.
Медицински и стоматологични
Хирургическите инструменти изискват инструментални стомани, които съчетават острота, устойчивост на корозия и възможност за стерилизация. Мартензитните неръждаеми инструментални стомани като 420 и 440C осигуряват нива на твърдост от 52-57 HRC, като същевременно предлагат умерена устойчивост на корозия. Ножиците, скалпелите, скобите и иглодържателите се възползват от задържането на ръбовете и здравината, които тези стомани осигуряват.
Производството на ортопедични импланти разчита на инструментални стомани за оформяне на сплави от титан и кобалт-хром. Известно е, че тези биомедицински материали са трудни за обработка, изискващи режещи инструменти, изработени от първокласни високо-скоростни стомани или класове за прахова металургия. Режещите инструменти трябва да поддържат острота въпреки характеристиките на работното -втвърдяване на имплантните материали.
Минимално инвазивните хирургически устройства включват миниатюрни компоненти с прецизна геометрия. Инжекционното формоване на метал с помощта на форми от инструментална стомана произвежда тези сложни части с точност на размерите, непостижима чрез конвенционална обработка. Ендоскопските инструменти и компонентите на катетъра, произведени чрез MIM, демонстрират способността на технологията за сложни медицински устройства.
Космонавтика и отбрана
Производството на самолети изразходва значителни количества инструментална стомана при формоване на матрици и режещи инструменти. Титаниевите сплави, използвани в конструкциите на самолети, изискват режещи инструменти от карбид или премиум HSS поради лошата им обработваемост и склонността към -втвърдяване. H13 матриците формират титанови компоненти за критични структурни приложения, като се възползват от устойчивостта на стоманата на термична умора.
Производството на турбинни лопатки е пример за прецизни приложения на инструментална стомана. Формите за отливане по модели изискват внимателен контрол на покритието на повърхността, често с използване на висококачествена P-серия или корозионно-устойчиви инструментални стомани. Керамичните сърцевини, позициониращи вътрешните охлаждащи канали в турбинните лопатки, се формират с помощта на прецизни матрици, които трябва да поддържат толеранси, измерени в микрометри.
Приложенията за отбрана включват производство на боеприпаси, където матриците за прогресивно щамповане произвеждат милиони гилзи. Тези матрици използват D2 или подобни стомани с висока-износ-устойчивост за постигане на необходимите производствени обеми. Плочите за бронежилетки се оформят чрез горещи-процеси на обработка с помощта на матрици от серия H-, способни да оформят закалени стоманени плочи.
Критерии за избор на материал
Изборът на подходяща инструментална стомана изисква систематична оценка на множество фактори, които определят както първоначалната производителност, така и дългосрочната{0}}икономика.
Работната температура установява основното ограничение. Приложения под 200 градуса могат да използват стомани за студена-обработка, докато операции между 200-540 градуса изискват степени за гореща-обработка. Операциите на рязане, генериращи температури над 600 градуса, изискват високо-скоростни стомани. Използването на стомана за студена{10}}обработка при горещи приложения води до бързо омекване и преждевременна повреда, докато определянето на стомана за гореща обработка за студени приложения губи пари за ненужни легиращи елементи.
Изискванията за устойчивост на износване ръководят избора на сплав в температурните категории. При леки-натоварвания с минимална абразия могат да се използват по-ниски{2}}цени W-класове или O-серия стомани. Ситуациите с умерено износване се възползват от серия -A или по-ниско-легирани стомани от серия D-. Среди с екстремно износване-като щамповане на абразивни материали или обработка на закалени детайли-налагат високо{12}}серия D-сплави или класове за прахова металургия с максимално съдържание на карбид.
Ударното натоварване влияе върху избора на въглеродно съдържание. Приложения с висока -ударност, като инструменти за щанцова преса или ударни накрайници, изискват устойчиви на удар-стомани от серия S- с относително ниско съдържание на въглерод от 0,5%. Умерените условия на удар могат да използват студена -стомана с балансирана издръжливост. Приложения с минимално въздействие могат да използват по-твърди, по-крехки стомани, оптимизирани за устойчивост на износване.
Стабилността на размерите има значение за прецизните инструменти. Големите матрици или форми, изискващи минимално изкривяване по време на топлинна обработка, трябва да посочват степени на-въздушно втвърдяване. Бавната скорост на охлаждане при втвърдяване с въздух води до по-ниски остатъчни напрежения и по-добър контрол на размерите. За по-малко критични приложения може да са достатъчни закалени с масло-или дори закалени с вода-стомани.
Изискванията за повърхностно покритие засягат както избора на стомана, така и методите за обработка. Инструментите, изискващи полиране на огледала, се нуждаят от фино-зърнести стомани с равномерно разпределение на карбида. S7 полира изключително добре пластмасови части с висок-гланц. Стоманите с груби карбидни мрежи или проблеми със сегрегацията не могат да постигнат превъзходно покритие на повърхността, независимо от усилията за полиране.
Обработваемостта влияе значително върху производствените разходи. Предварително -закалените стомани като P20 се обработват лесно, намалявайки времето за производство и разходите за инструменти. Загрята студена{4}}обработка и гореща-стомана се обработва добре, но изисква последващо закаляване. Напълно закалените стомани или тези с много високо съдържание на сплав изискват EDM, шлайфане или твърдо фрезоване-скъпи процеси, които оказват влияние върху общата цена на инструмента.
Съображенията за устойчивост на корозия се прилагат, когато инструментите влизат в контакт с влага, химикали или корозивни пластмаси. Неръждаемите инструментални стомани като 420 или специализирани класове с 12%+ хром издържат на окисляване по-добре от конвенционалните инструментални стомани. Устойчивостта на корозия обаче често се заменя с постижимата твърдост и устойчивост на износване.
Икономическият анализ трябва да отчита общата цена на притежание, а не само материалните разходи. По-евтините стомани от серия W-или O- може да изискват по-честа смяна, докато премиум серията D- или класовете на праховата металургия работят по-дълго между циклите на поддръжка. За производство с голям-обем разходите за стомана стават незначителни в сравнение с разходите за престой, предпочитайки първокласни материали с максимален живот.

Последни технологични разработки
Индустрията на инструменталната стомана продължава да се развива чрез иновации в материалите и усъвършенствани техники за обработка, които разширяват възможностите за приложение.
Адитивното производство се появи като трансформираща технология за приложения на инструментална стомана. Westminster Tool внедри хибридна платформа за 3D печат през 2021 г., използвайки стриктно проектиране на експерименти върху 3D-отпечатани инструментални стомани, което позволява производството на метални компоненти с висока-толерантност по-бързо и по-ценово-ефективно с намалено вторично довършване. През октомври 2024 г. Sandvik представи Osprey HWTS 50, стоманен прах за гореща работа, специално разработен за адитивно производство при високо{10}}температурни приложения като леене под налягане и коване. Прахът осигурява подобрена устойчивост на износване и термична стабилност, като същевременно позволява производството на сложни геометрии, невъзможни чрез конвенционална обработка.
Бизнесът за производство на добавки се разшири с 18,2% през 2023 г., за да достигне 19,5 милиарда долара, демонстрирайки нарастващото значение на тези технологии. Техниките за синтез на прахово легло и насочено енергийно отлагане сега произвеждат компоненти от инструментална стомана с механични свойства, сравними с кованите материали, отваряйки нови възможности за дизайн за конформни охлаждащи канали, леки структури и интегрирани характеристики.
Напредъкът на праховата металургия продължава да рафинира микроструктурите на инструменталната стомана. Много високолегираните стомани (HATS), произведени чрез прахови методи, постигат карбидни разпределения, непостижими в лятите-и-ковани стомани. Тези материали предлагат удължен живот на инструмента при взискателни приложения, особено за обработка на закалени детайли или абразивни материали. Елиминирането на макро-сегрегацията в стоманите на праховата металургия създава по-последователни свойства в големи секции.
Технологиите за повърхностна обработка подобряват работата на инструмента без промяна на основния материал. Усъвършенстваните системи за покритие-включително TiN, TiCN, TiAlN и AlCrN-увеличават твърдостта на повърхността до нива над 3000 HV, като същевременно осигуряват смазваща способност и устойчивост на окисление. Тези покрития удължават живота на инструмента с фактори 3-10 при приложения за рязане. DLC (диамант-подобен въглерод) покрития намаляват триенето при операции на формоване, намалявайки необходимите сили на формоване.
Криогенната обработка премина от експериментална към масова. Дълбоката криогенна обработка при температури под -196 градуса (температура на течен азот) трансформира задържания аустенит в мартензит по-пълно от конвенционалното темпериране. Процесът също предизвиква утаяване на ултра фини карбиди, които повишават устойчивостта на износване. Много първокласни инструменти за рязане сега включват криогенна обработка като стандартна стъпка на обработка.
Компютърното моделиране оптимизира процесите на термична обработка. Анализът на крайните елементи предвижда модели на изкривяване по време на закаляване, което позволява на инженерите да проектират заготовки, които се трансформират в правилни размери след втвърдяване. Това намалява или елиминира скъпите операции на смилане след-топлинна-обработка. Софтуерът за симулация също така оптимизира циклите на темпериране, за да постигне специфични комбинации от свойства.
Автоматизираният контрол на процеса подобрява последователността в производството на инструментална стомана. Сензорите за интернет на нещата наблюдават състава на стопилката, температурните профили и скоростите на охлаждане в реално-време. Алгоритмите за машинно обучение анализират производствените данни, за да идентифицират оптимални параметри на обработка, намалявайки вариациите и подобрявайки качеството. Подразделението за изкуствен интелект на ArcelorMittal наема приблизително 100 души, осигуряващи предсказуема поддръжка и поддръжка за контрол на качеството в глобалните операции, като системите постигат 100% успеваемост в пилотни програми за прогнозиране на повреди в оборудването.
Инициативите за рециклиране и устойчивост са насочени към проблемите на околната среда. Стоманодобивната промишленост произвежда инструментална стомана със средно рециклирано съдържание над 77%, намалявайки потреблението на енергия и въглеродните емисии в сравнение с първичното производство. Електродъговите пещи, използващи възобновяема електроенергия, допълнително намаляват въздействието върху околната среда. Инициативите за екологична стомана се фокусират върху въглерод-неутрални производствени методи.
Спецификации и стандарти за изпълнение
Инструменталните стомани отговарят на различни международни стандарти, които определят диапазоните на състава, механичните свойства и реакциите на топлинна обработка. Системата AISI-SAE предоставя най-широко признатата класификация в Северна Америка, използвайки буквени-цифрови обозначения като A2, D2, H13, M2 и S7. Европейските стандарти използват цифрови кодове като 1.2344 (еквивалент на H13) или 1.2379 (еквивалент на D2).
Измерването на твърдостта използва скалата на Rockwell C (HRC) за инструментални стомани, като стойностите обикновено варират от 58-66 HRC за приложения за рязане и формоване. Удароустойчивите стомани могат да определят по-ниска твърдост (45-55 HRC), за да поддържат здравина. Пластмасовите формовъчни стомани в предварително закалено състояние обикновено измерват 28-38 HRC, балансирайки обработваемостта и устойчивостта на износване.
Тестването за якост използва тестове за удар на Шарпи или Изод, измерващи енергията, погълната по време на счупване. Стоманите от серия S{1}} показват превъзходни стойности на якост, надхвърлящи 20 ft-lbs, докато стоманите от серия D- с висока-твърдост могат да показват само 2-5 ft-lbs. Приложенията трябва да балансират твърдостта и издръжливостта според условията на експлоатация.
За устойчивостта на износване липсват универсални стандартизирани тестове, но различни методи оценяват устойчивостта на абразия. Pin{1}}on-тестването на диска, методите на block{3}}on-ring и специализираните тестове за формоване сравняват нивата на износване между класовете. Стоманите от серията D- постоянно показват най-ниски нива на износване поради високото съдържание на карбид, докато класовете W- се износват по-бързо.
Спецификациите за стабилност на размерите се отнасят до промените по време на топлинна обработка и обслужване. Премиум инструменталните стомани гарантират максимални нива на изкривяване, обикновено 0,0005-0,002 инча на инч в зависимост от степента и размера на секцията. Предварително закалените стомани елиминират изцяло изкривяването при топлинна обработка.
Стандартите за чистота определят количествено съдържанието на включването. Висококачествените инструментални стомани за -космическия клас определят максимални размери и разпределение на включванията, за да се предотвратят преждевременни повреди в критични приложения. Вакуумното топене и електрошлаковото рафиниране произвеждат по-чисти стомани с подобрена надеждност.
Поддръжка и оптимизиране на живота на инструмента
Максимизирането на производителността на инструменталната стомана изисква подходящи практики за поддръжка и разбиране на механизмите за повреда.
Периодичната проверка идентифицира моделите на износване преди катастрофална повреда. Визуалното изследване разкрива повреда на повърхността, докато измерването на размерите проследява постепенно износване. Термографската проверка по време на работа открива горещи точки, показващи проблеми с охладителната система или прекомерно триене.
Оптимизирането на смазването и охлаждането значително удължава живота на инструмента. Правилният избор на флуид за рязане за операции по обработка намалява триенето и генерирането на топлина. Наводнено охлаждане чрез-подаване на охлаждаща течност на инструмента или системи за смазване с минимално количество прилагат охлаждане там, където е най-необходимо. При операциите по формоване, подходящите смазочни материали за матрицата предотвратяват протриването и намаляват степента на износване.
Повърхностните обработки могат да възстановят износените инструменти. Шлифоването премахва повредените повърхностни слоеве, въпреки че прекомерното отстраняване на материала може да промени критичните размери. Твърдото -облицоване с-устойчиви на износване сплави възстановява износените зони, докато покритията, нанесени върху обновени инструменти, удължават последващия експлоатационен живот. Тези техники за възстановяване се оказват икономични за скъпи матрици и форми.
Моделите за прогнозиране на живота на инструмента включват данни за степента на износване, работни условия и графици за поддръжка. Статистическият анализ на историческите данни за повреди идентифицира очакваните сервизни интервали. Системите за предсказуема поддръжка, използващи сензори и AI алгоритми, откриват необичайни модели на износване, планирайки интервенции, преди да възникнат повреди. Тези системи са намалили непланирания престой с 20% в операциите, внедряващи технологията.
Условията на съхранение влияят върху дълготрайността на инструмента. Контролът на влажността предотвратява корозията на съхраняваните инструменти, докато правилното боравене избягва механични повреди. Климат{2}}контролираните складови помещения поддържат инструментите в състояние, готово-за-използване.
Оптимизирането на термичната обработка възстановява износените инструменти. Обработките-за облекчаване на стреса премахват остатъчните напрежения от експлоатацията. В някои случаи повторното-втвърдяване и темпериране могат да възстановят свойствата след отстраняване на повредената повърхност, въпреки че промените в размерите може да ограничат тази опция.
Икономически съображения и пазарни тенденции
Икономиката на инструменталната стомана се простира отвъд покупната цена на материала, за да обхване общите разходи за притежание през целия експлоатационен живот на инструмента.
Първоначалните разходи за материали варират значително в различните степени. Стоманите клас W- струват $2-4 за паунд, което ги прави привлекателни за инструменти за еднократна употреба или приложения с малък-обем. Стоманите за-студена обработка варират от $5-12 за паунд в зависимост от класа и сплавта. Гореща работа H13 обикновено струва около $8-15 за паунд. Бързорежещите стомани струват $15-30 за паунд, докато класовете на праховата металургия могат да надхвърлят $50 за паунд. Премиум аерокосмическите класове със специални сертификати струват още повече.
Разходите за обработка често надвишават разходите за материали. Обработването на сложни матрици може да изисква 40-200 часа квалифициран труд при $50-150 на час. Топлинната обработка добавя $100-500 на инструмент в зависимост от размера и сложността. Повърхностните обработки водят до допълнителни разходи, но удължават живота. За голяма шприцформа, струваща $50 000-200 000, основната стомана представлява само 5-15% от общата инвестиция.
Мултипликаторите за живот на инструмента оправдават първокласните материали. Режещ инструмент от прахова металургия може да струва 3 пъти повече от конвенционалния HSS, но работи 10 пъти по-дълго преди подмяна. Нетната икономика е в полза на първокласния материал въпреки по-високите първоначални разходи. Производственият престой за смяна на инструмент често струва повече на час, отколкото инструментът за смяна, което прави надеждността и дълготрайността от първостепенно значение.
Пазарната динамика показва силни траектории на растеж. Глобалният пазар на инструментална стомана нарасна от $6,53 милиарда през 2024 г. до прогнозираните $6,92 милиарда през 2025 г. (6,0% CAGR), с очаквания да достигне $8,96-11,69 милиарда до 2029-2033 г. Азиатско-тихоокеанският регион доминира в потреблението, като представлява 55%+ от пазара, движен от разширяването на производството в автомобилния, космическия и машинния сектор.
Регионалното производство се концентрира в райони с установена стоманодобивна промишленост. Китай е консумирал над 2,5 милиона метрични тона инструментална и щанцова стомана през 2023 г., подхранвани от машини и приложения в корабостроенето. Азиатската банка за развитие отчита ръст на индустриалния сектор от 4,8% в развиващите се страни в Азия през 2023 г., ускорявайки се до прогнозираните 5,2% през 2024 г., стимулирайки търсенето на инструментална стомана.
Инвестиционните тенденции се фокусират върху разширяването на капацитета и надграждането на технологиите. Baowu увеличи годишния капацитет за производство на инструментална стомана с 320 000 метрични тона с нов завод в Jiangsu, работещ от октомври 2023 г. Големите производители инвестират в производствени възможности за добавки, усъвършенствани технологии за покритие и автоматизирани системи за контрол на качеството.
Натискът върху устойчивостта оказва влияние върху решенията за покупка. Клиентите все повече изискват документация за рециклирано съдържание, данни за въглероден отпечатък и сертификати за етични източници. Производителите отговарят с инициативи за прозрачност и инвестиции в екологично производство на стомана, използвайки възобновяема енергия и принципите на кръговата икономика.

Често задавани въпроси
Какво прави инструменталната стомана различна от обикновената стомана?
Инструменталната стомана съдържа значително по-високо съдържание на въглерод (0,4-1,5%) в сравнение със структурната стомана (0,05-0,3%) и включва значителни добавки на карбидообразуващи елементи като волфрам, хром, ванадий и молибден. Тези легиращи елементи създават твърди карбиди в стоманената матрица, които са устойчиви на износване и поддържат твърдост при повишени температури. След подходяща топлинна обработка инструменталните стомани постигат нива на твърдост от 58-66 HRC, далеч надхвърлящи 20-30 HRC, типични за структурните стомани. Тази комбинация от състав и обработка позволява на инструменталните стомани да оформят други материали, без да се деформират.
Как да избера между инструментални стомани-закаляване с вода,-масло{1}}и-въздух?
Изборът зависи от размера на частта, сложността на геометрията и толерантността към изкривяване. Водо{1}}втвърдяващите се стомани предлагат най-ниска цена и максимална твърдост, но причиняват значителен риск от изкривяване и напукване, ограничавайки употребата до прости форми с дебелина под 1 инч. Маслено{4}}закалените стомани осигуряват балансирана икономика и производителност за умерено сложни части с дебелина до 2-3 инча, с разумен контрол на изкривяването. Въздушно{10}}втвърдяващите се стомани струват повече, но произвеждат минимално изкривяване по време на термична обработка, което ги прави идеални за големи матрици, сложни геометрии или приложения, изискващи малки толеранси на размерите. За части, надвишаващи 4 инча във всяко измерение или имащи сложни характеристики, степените на-закаляване с въздух предотвратяват скрап, свързан с изкривяване.
Може ли инструменталната стомана да се заварява?
Повечето инструментални стомани представляват предизвикателства при заваряване поради високото съдържание на въглерод и състава на сплавта. Засегнатата от топлина-зона става крехка и{2}}податлива на пукнатини без подходящи процедури. Удароустойчивата-стомана S7 заварява най-успешно сред обикновените класове. Когато е необходимо заваряване, загрейте предварително до 400-600 градуса F, използвайте ниско-водородни електроди, контролирайте междинната температура и-топлинна обработка след заваряване, за да възстановите свойствата. За критични приложения механичното закрепване, спояването или използването на вложки, съвместими със заваряване, често осигуряват по-добри резултати от заваряването чрез стопяване. Много производители на инструменти избягват изцяло заваряването, като проектират инструменти за сглобяване с болтове или щифтове.
Какво е предварително{0}}закалена инструментална стомана и кога трябва да се използва?
Предварително-закалената инструментална стомана пристига от мелницата вече термично обработена до определена твърдост, обикновено 28-38 HRC. Това елиминира необходимостта от термична обработка след -обработка, като се избягват промени в размерите и допълнителни разходи за обработка. Предварително -закалените степени като P20 са подходящи за пластмасови шприцформи, матрици за леене под налягане и други приложения, където предоставената твърдост осигурява адекватна устойчивост на износване. Използвайте предварително закалена стомана, когато производствените обеми остават под 50 000-100 000 цикъла, когато стабилността на размерите е критична или когато съоръженията за топлинна обработка не са налични. За по-големи обеми или по-взискателни приложения, посочете конвенционални степени, които машинно омекват и след това се втвърдяват до 50-62 HRC за максимален живот на инструмента.
Гъвкавостта и производителността на инструменталните стомани продължават да стимулират иновациите в производството в индустриите. Тяхната уникална комбинация от твърдост, устойчивост на износване и термична стабилност позволява производството на всичко - от хирургически инструменти до автомобилни компоненти. С напредването на производствените технологии следва развитието на инструменталната стомана с праховата металургия, производството на добавки и усъвършенстваните покрития, разширяващи възможностите за приложение. Разбирането на характеристиките, класификациите и правилното приложение на инструменталните стомани позволява на инженерите и производителите да оптимизират както производителността на инструмента, така и производствената икономика, избирайки правилния материал за всяко конкретно предизвикателство.