

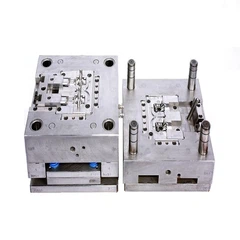

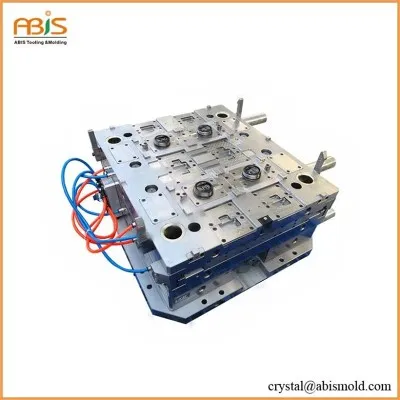


Какво представляват охлаждащите линии?
Охлаждащи линии в специални приложения за форми
Занимавам се с формоване вече 18 години. Прекарва първото десетилетие в специализиран магазин в Мичиган, управляващ автомобилостроенето. През последните осем години консултира предимно медицинска и потребителска електроника. Ако има нещо, което разделя магазините, които правят пари, от тези, които не правят, това е страхотно. Не изисканите неща, за които четете в търговските списания. Просто основно, обмислено оформление на охладителната линия.
Повечето доставчици на инструменти за леене под налягане ще ви кажат, че охлаждането се дължи на 60-70% от вашия цикъл. Това число се носи из индустрията като евангелие. Реалната цифра зависи от дебелината на стената, смолата и около петнадесет други променливи. Виждал съм форми за опаковане с тънки-стени, където охлаждането е било 80% от цикъла. Веднъж преминах автомобилен корпус с дебел профил, където беше по-близо до 45%. Въпросът е, че общите проценти не ви помагат много. Това, което помага, е разбирането на топлинния поток във вашата конкретна част.

Прецизната инструментална екипировка изисква прецизно управление на топлината.
Реалността-и-Plug
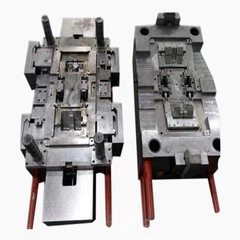
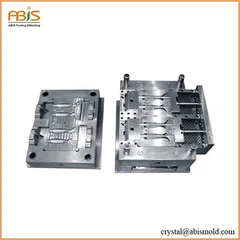
Конвенционалното охлаждане е свредло-и-щепсел. Взимате вашия калъп, поставяте го върху мелницата или пистолетната бормашина и правите прави дупки. Свържете ги с напречни бормашини или външни маркучи. Запушете краищата, които не ви трябват. Този метод работи. Работи, откакто баща ми беше в този бизнес. Инструментът е евтин, всеки магазин може да го направи и когато нещо се задръсти, можете да го извадите.
Проблемът се появява, когато геометрията се усложни. Работих на работа миналата година-корпус за потребителска електроника, много извивки, номинална стена 1,2 mm с издатини, които се спускат до 0,8 mm. Индустриалният дизайнер нямаше нулев интерес към това, което всъщност мога да охладя. Страната на сърцевината имаше може би 6 mm стомана зад кухината в три различни зони. Не можете да поставите 10 мм канал там. Там също не можеш да сложиш канал от 6 мм, не и с някаква граница на безопасност.
Това, което в крайна сметка направихме, беше комбиниран подход. Барботери в дълбоките ядра, прегради, където имахме достатъчно месо, и една конформна вложка в най-лошата гореща точка. Конформното парче добави $11 000 към цената на инструмента. Първоначално клиентът не искаше да го плати. След това им показахме времевата разлика на цикъла
-14 секунди с конформен срещу 22 без. Платиха.
Конформно охлаждане-Когато има смисъл

Металният 3D печат промени този бизнес. Преди десет години конформното охлаждане беше любопитство, нещо, което бихте видели на търговско изложение и си помислихте, че „това е страхотно“. Сега всеки голям производител на персонализирани шприцформи го предлага или трябва. Технологията узря. Цените паднаха. Сроковете за доставка станаха разумни.
Материалите работят. Пускал съм вложки от мартензитно-стареща стомана MS1 над 400 000 изстрела без проблем. Отпечатъците H13 стават все по-добри, но според моя опит праховата металургия все още не е налице за приложения с високо-износване. За сърцевини и вложки с кухини, които не виждат директен удар на вратата, отпечатаната стомана се държи добре.
Ето къде хората грешат: те смятат, че конформното означава, че можете да охладите всичко. не можеш Каналите все още се нуждаят от поток. Виждам дизайни, попадащи на бюрото ми с тези красиви органични охлаждащи канали, които приличат на кръвоносни съдове. Много красив в CAD. Невъзможно е да се получи турбулентен поток. Спадът на налягането ви убива или потокът става ламинарен и вашите резервоари за пренос на топлина.
Правило, което използвам: дръжте напречното-сечение на канала си над 5 mm еквивалентен диаметър, не превишавайте съотношение 4:1 на всяка не-кръгла секция и ограничете общата си дължина на веригата до това, което вашият TCU действително може да прокара. Повечето устройства за контрол на температурата в цеховете достигат около 4-5 бара. Вашата конформна верига плюс колектор плюс маркучи трябва да работят в рамките на това.
Дефлекторите и мехурчетата все още имат своето място
Преди да се обадите на вашия доставчик на охладителни решения за леене под налягане за печатна вложка на стойност $15 000, помислете за опциите от старата школа. Преградите струват около 30 долара всяка. Мехурчета, $40-50. Топлинните тръби струват $150-400 в зависимост от дължината и диаметъра.
Преградите работят чудесно в правоъгълни ядра. Плоското острие разделя пробития отвор на подаване и връщане. Водата се спуска надолу от едната страна, около дъното, обратно нагоре от другата. Губите част от капацитета на потока-около 60-65% от това, което би ви дал отворен канал. За повечето приложения това е достатъчно.
Общ режим на повреда
Режимът на повреда, който виждам най-често с прегради: момчета пробиват твърде дълбоко, преградата е отдолу, потокът се ограничава на върха. Оставете 3-4 мм свободно място отдолу. Повече, ако качеството на водата ви е съмнително и очаквате натрупване на котлен камък.
Барботорите са по-добри за кръгли сърцевини. Разположението на тръба-в-тръба ви дава повече повърхност от преграда в отвор със същия диаметър. Недостатъкът е, че те са по-чувствителни към толерантност на размерите. Пръстенообразната междина между вътрешната тръба и външния отвор контролира вашия обратен поток. Твърде стегнат и гладувате веригата. Твърде разхлабен и цялата ви вода късо-вериги през процепа, без да достигне върха.
Материални избори, за които никой не говори

Всяка брошура за услуги за производство на прецизни форми споменава конформно охлаждане. Малко се говори за избор на материал за ефективност на охлаждане.
Вложките BeCu съществуват завинаги. Топлопроводимост около 105 W/m·K срещу 29 за H13. Това е голямо число. В гореща точка, където физически не можете да доближите вода достатъчно, вложка от медна сплав може да спаси работата. Използвал съм ги зад тънки ребра, в повдигащи тела, в малки сърцевини, където барботер няма да пасне.
Уловката е износването. BeCu работи около 35-38 HRC след термична обработка. Няма да влезете директно в него. Няма да минавате през него със стъклен найлон за милион цикъла. Но в защитени места, където просто трябва да изтеглите топлина, това работи.
Алуминиевите инструменти са подценени за правилното приложение. Медицински клиент дойде при мен, искайки прототипни форми, очаквани обеми около 50 000 броя на година, три-годишен живот на продукта. Офертите, които имаха за инструменти P20, бяха луди-дълго време за изпълнение, висока цена и щяха да са остарели, преди да се износят. Ние направихме сърцевините и кухините от алуминий QC-10 за около 40% от цената на стоманата. Времето на цикъла дойде за 12 секунди срещу 18-20, които изчислихме за стоманата. Три години по-късно тези инструменти все още работят. Малко износване на разделителната линия, нищо, което да повлияе на качеството на частта.
Контролът на температурата става сложен
Обикновените форми работят с една охлаждаща верига на половина. Вода вътре, вода вън, готово. Специални форми-и бих сложил повечето от това, което минава през бюрото ми в наши дни в тази категория-има нужда от множество зони.
Консултант по инженерство на шприцформи, с когото работя, има поговорка: всяка гореща точка има нужда от собствен отговор. Понякога този отговор е повече поток. Понякога водата е по-студена. Понякога това е материална промяна. Понякога това е приемане на по-дълъг цикъл и продължаване. Въпросът е, че не можете да третирате матрицата като еднородна топлинна маса.
Каскадният контрол помага. Вашият TCU следи температурата на формата чрез термодвойка и регулира потока или позицията на смесителния вентил, за да поддържа зададената точка. Работи добре за стабилно-състояние. Не помага много при преходния-този изблик на топлина, когато 300-градусова пластмаса удари кухината, след това постепенно охлаждане-надолу, след това още един изблик. Топлинната маса на стоманата върши по-голямата част от работата, изглаждайки това.
Variothermal е истински, но скъп. Висока циклична температура на повърхността на матрицата преди пълнене, след което бързо изпускане за охлаждане. Виждал съм го да елиминира заваръчните линии върху силно-гланцирани части. Виждал съм също така да добавя $80 000 към програма с инструменти и шест месеца време за разработка. За правилното приложение-автомобилен интериор от клас А, медицинско устройство с нулеви{8}}изисквания за козметични дефекти-може да се изпише с молив. За повечето работни места не е така.
Какво всъщност има значение
След всички тези години, ето какво казвам на по-младите инженери: първо направете правилно основите. Дръжте вашите водни линии в рамките на 2D от повърхността, където можете. Пуснете достатъчно поток, за да останете турбулентни. Не позволявайте веригите да станат толкова дълги, че повишаването на температурата да ви убие - 10 градуса делта максимум от входа до изхода е добра цел. Балансирайте веригите си, така че всички те да виждат подобно ограничение.
Правете тези неща и ще разрешите 80% от проблемите си с охлаждането. Останалите 20% са мястото, където се случва интересната работа. Това е мястото, където може да имате нужда от конформен, или меден, или вариотермален, или някаква комбинация, която никой не е опитвал досега.
Инструментите съществуват. Доставчиците съществуват. Знанието съществува. Това, което прави разликата, е да отделите време за обмисляне на топлинния поток във вашата конкретна част, вашата конкретна форма, вашия специфичен процес. Никаква симулация не замества това. Никое основно правило не покрива всеки случай. Вие трябва да свършите работата.
Двадесет-години в този занаят и все още се уча. Това е или най-добрата част, или най-лошата част, в зависимост от деня.