

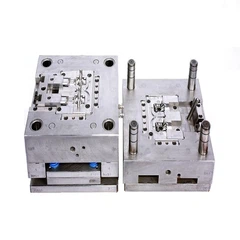



Какво е клиновидни блокове?
Миналия месец ми се обадиха от магазин в Охайо. Те имаха проблясък, показващ се върху медицинска част, точно по протежение на затвора. Изкара добре за 80 000 удара, след което започна да прави скрап. Оказа се, че клиновият блок е износен през нитридния слой и плъзгачът се е движел около две хилядни по време на опаковката. Смених блока, проблемът изчезна.
Клиновидни блокове вършат една работа. Те предпазват пързалката от заден ход, когато пластмасата я удари.
Слайдът формира елементи, които не можете да извадите направо от формата. Дупки отстрани на част, щракване, подрязване. Плъзгачът трябва да се придвижи отстрани преди инжектиране и да се издърпа назад преди изхвърляне. По време на инжектирането целият този натиск се опитва да избута слайда от пътя. Клиновият блок спира това да се случи.
Блокът се намира зад плъзгача под ъгъл. Когато тонажът на скобата падне върху матрицата, клинът прехвърля част от тази вертикална сила в хоризонтална сила срещу плъзгача. Просто механично предимство. Колкото по-стръмен е ъгълът, толкова по-хоризонтално заключване получавате. Повечето от това, което виждам в производството, работи някъде около 20 градуса. Тръгнете твърде стръмно и започвате да се борите със скобата. Отидете твърде плитко и няма да получите достатъчно заключване.


Материалното е по-важно, отколкото хората си мислят. Виждал съм магазини, които се опитват да спестят пари, пускайки меки блокове върху части,-запълнени със стъкло. не работи Стъклото дъвче P20 за нула време. H13 закален до около 50 Rockwell задържа. Някои от-доставчиците на инструменти за шприцоване от висок клас вече разполагат с блокове с DLC покритие. Струва повече, но спадът на триенето е реален. Проведохме тест върху автомобилна конекторна форма, покритите блокове издържаха три пъти по-дълго, преди да видим измеримо износване.
Износващите се повърхности се нуждаят от грес. Колко често зависи от смолата и времето на цикъла. Казвам на момчетата да започват с всяка смяна и да коригират от там. Работи горещо? Мажете повече. Пуснете хлъзгава смола като ацетал? Можете да го разтегнете. Мазнината се разгражда и ще го разберете, когато плъзгачът започне да залепва или да трака.
Прецизността има значение Подравняването по време на инсталиране е мястото, където много магазини объркват. Блокът трябва да контактува с плъзгача равномерно по цялото лице. Ако удря в един ъгъл, този ъгъл се износва бързо и тогава имате плъзгач, който се люлее по време на инжектиране. Използвам течност за оформление и затварям матрицата няколко пъти, за да проверя модела на контакт. Дори синьото по цялата ширина означава, че си добър.
Експертно прозрение
Шимингът е част от него. Плъзгачът трябва просто да докосне клиновия блок, когато матрицата е затворена, може би хиляда или две предварително натоварване. Твърде много предварително натоварване и шлифовате метал на всеки цикъл. Твърде малко и има помия. Някои момчета от производителя на шприцформи по поръчка, с който работим в Мичиган, ми показаха един трик преди години. Те използват месингов подложен материал и се промъкват при прилягане. Отнема повече време, но формите работят по-добре.
Диагностика
Когато клиновите блокове се повредят, първо го виждате в частите. Светкавица на линията на слайда. Кратки изстрели, ако плъзгачът се отдръпна достатъчно, за да отвори кухината. Понякога и вие ще го чуете, леко дрънкане по време на инжектиране, което не трябва да е там. Издърпайте формата и проверете износващите се повърхности. Натриването се проявява като груби петна, където металът се прехвърля между повърхностите. Това обикновено означава, че някой е забравил да го гресира или е направил несъвместими стомани една срещу друга.
Структурна цялост
Виждал съм и блокове да се пукат. Обикновено при дупка за болт или остър ъгъл. Проблеми с топлинна обработка или просто искане на твърде много от стоманата. Една работа, която цитирахме миналата година, имаше плъзгачи с размерите на моя юмрук, образуващи дълбоко подрязване на предната част на бронята. Силите бяха огромни. Избрахме система за заключване с гърб-вместо стандартен клин, защото обикновеният блок би бил под постоянно напрежение на ръба на своя капацитет.
Снабдяването е лесно за стандартни размери. Всеки приличен доставчик на компоненти за прецизни форми носи плоски-задни клинове и пети от рафта. Персонализираните форми отнемат повече време. Имахме късмет с машинната обработка на специалните части за около две седмици, когато стандартните части от каталога не пасват на дизайна.
За всеки, който иска нова форма, говорете с вашия производител на инструменти относно зарежданията на плъзгачите отрано. Изчислението не е сложно. Прожектираната площ зад плъзгача, умножена по вашето инжекционно налягане, ви дава силата, която се опитва да избута плъзгача навън. Вашият клинов блок и ъгъл трябва да генерират повече хоризонтално заключване от тази сила, плюс известна граница за пикове на натиск. Повечето доставчици на услуги за леене под налягане ще изчислят числата като част от прегледа на дизайна на формата.

Заслужава си да държите резервните части на рафта, ако имате голям обем. Износен клинов блок може да спре пресата, докато чакате нова. Ние съхраняваме резервни части за всичко над 500K годишен обем. Блоковете от нашия доставчик на части за пластмасови форми се доставят в съвпадащи комплекти с плъзгащи се щифтове, което прави размяната-по-бърза.
Не се е променило много с клиновите блокове през годините. Покритията са по-добри. Някои от офшорните блокове имат проблеми с качеството, така че ние се придържаме към местни или европейски източници. Но основната идея е същата, както преди тридесет години. Ъгъл, стомана, грес, центровка. Вземете ги правилно и слайдът ще направи това, което трябва да прави.